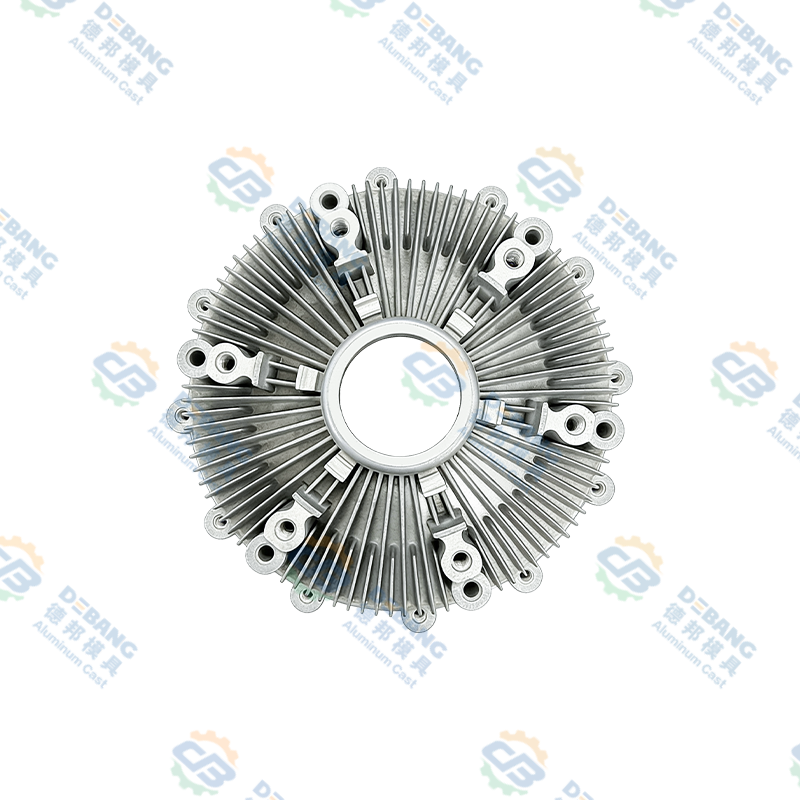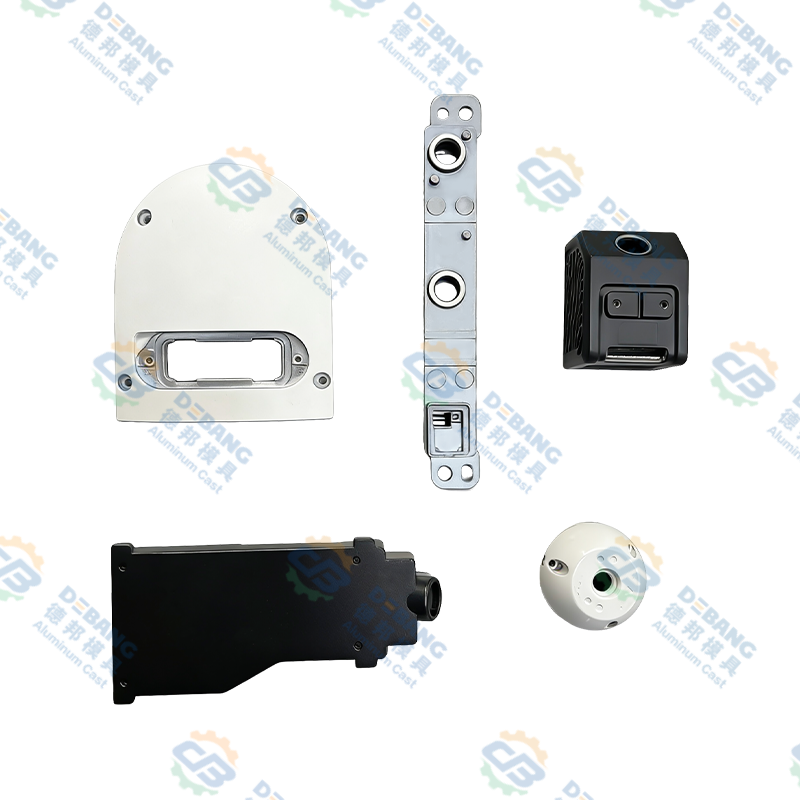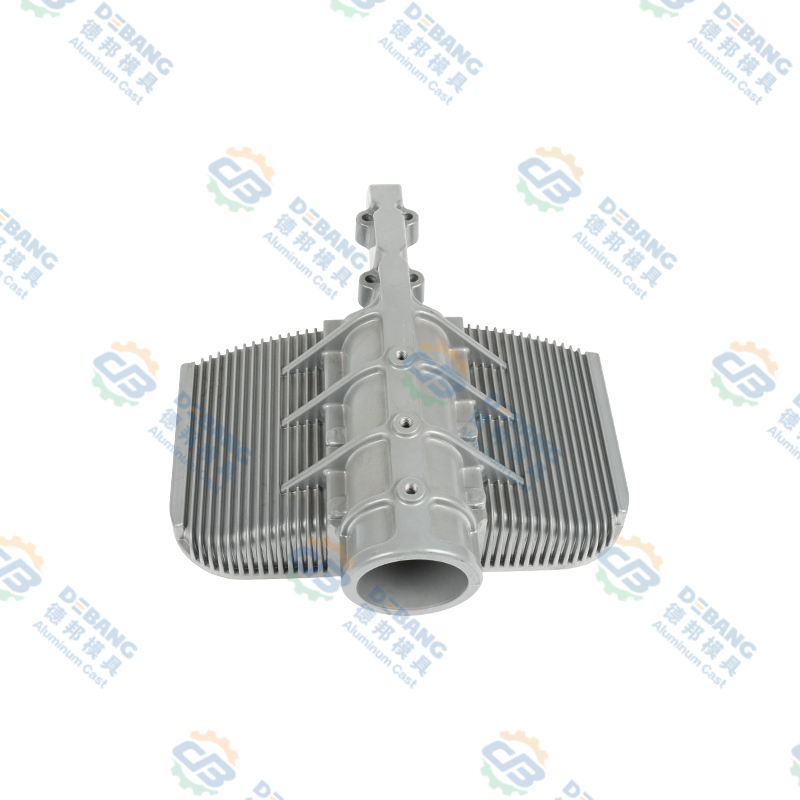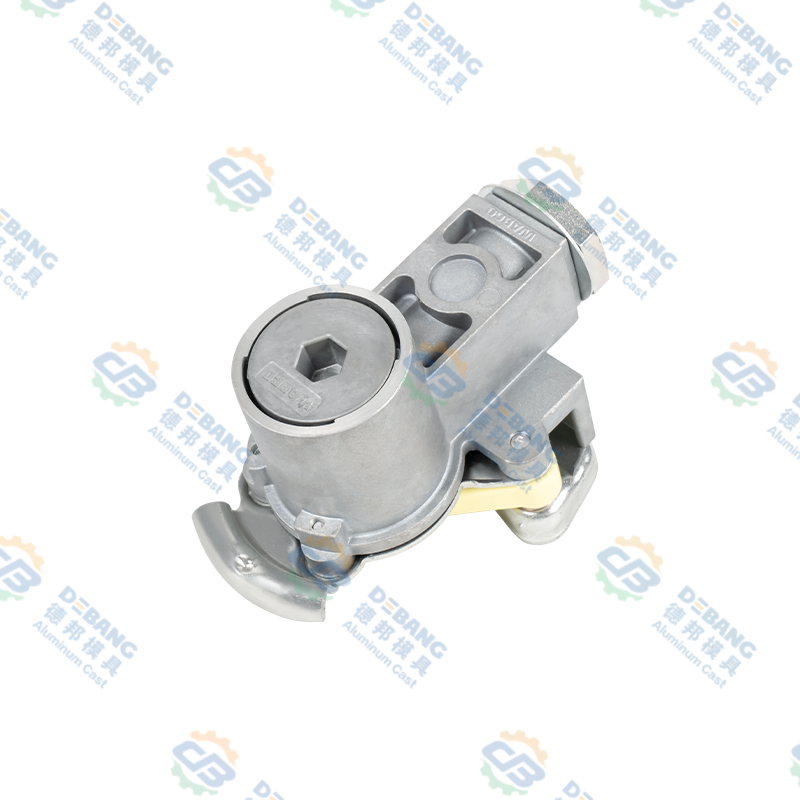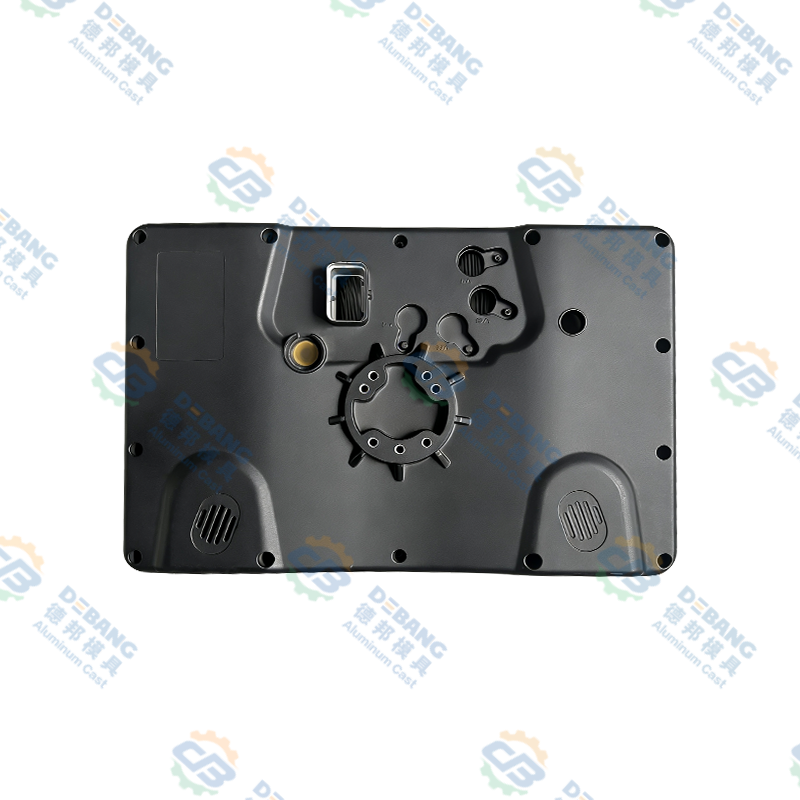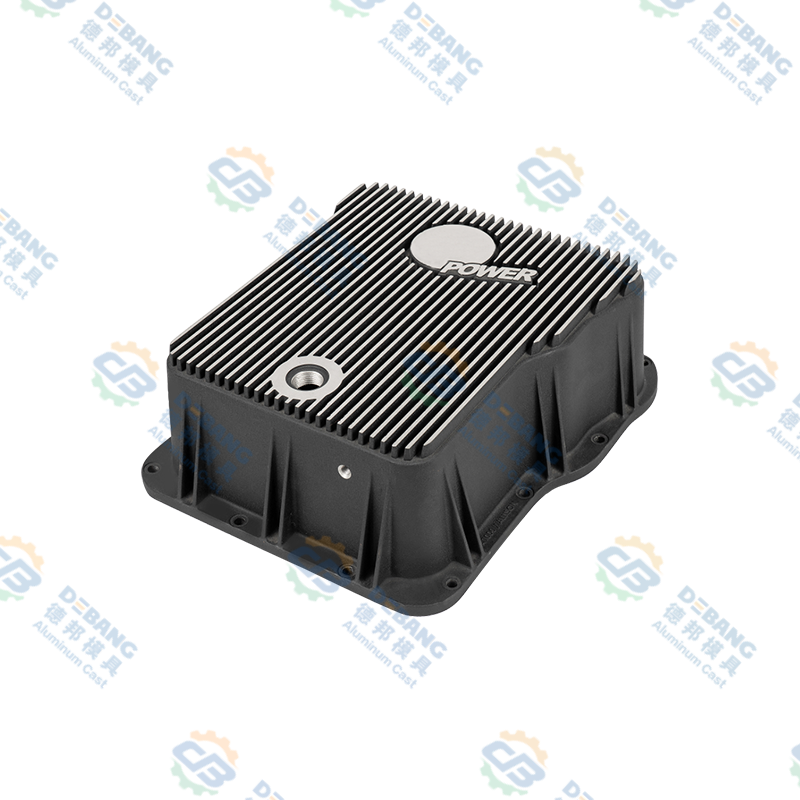


Definisi dan Ikhtisar Langsung Komponen pengecoran mati Aluminium
Komponen die cast aluminium mewakili bagian logam rekayasa presisi yang diproduksi melalui injeksi aluminium cair bertekanan tinggi ke dalam cetakan baja yang diperkeras, menciptakan geometri kompleks dengan toleransi dimensi yang ketat dan penyelesaian permukaan yang unggul dalam satu siklus produksi .
Proses die casting memaksa aluminium cair pada tekanan melebihi 1500 hingga 3500 pon per inci persegi ke dalam rongga perkakas presisi, memungkinkan produksi komponen dengan akurasi dimensi plus atau minus 0,003 inci dan penyelesaian permukaan sebanding dengan komponen mesin tanpa operasi penyelesaian sekunder .
Pemilihan paduan aluminium termasuk 380, 390, A356, dan formulasi khusus yang dipatenkan memungkinkan sifat material yang disesuaikan untuk memenuhi kebutuhan aplikasi spesifik termasuk kinerja suhu tinggi, ketahanan terhadap korosi, dan optimalisasi kekuatan mekanik .
Dasar-dasar Proses Aluminium Die Casting dan Prosedur Pembuatannya
Memahami prosedur manufaktur die casting memperjelas kemampuan dan karakteristik kualitas.
Komponen Mesin Die Casting dan Sistem Tekanan
Mesin die casting yang diklasifikasikan ke dalam kategori ruang panas dan ruang dingin memberikan keuntungan operasional yang berbeda, dengan sistem ruang panas yang menjaga logam cair pada suhu konstan memungkinkan siklus pengecoran berturut-turut yang cepat menghasilkan 400 hingga 600 komponen setiap jam, sementara mesin ruang dingin mengakomodasi logam dengan suhu leleh yang lebih tinggi memungkinkan fleksibilitas paduan aluminium dan kualitas produk yang unggul . Tekanan injeksi mulai dari 1500 pon per inci persegi untuk komponen besar hingga 3500 pon per inci persegi untuk bagian presisi dinding tipis memaksa logam cair ke dalam setiap detail rongga cetakan.
Desain Cetakan dan Spesifikasi Baja Perkakas
Cetakan baja perkakas yang diperkeras secara presisi diproduksi dengan toleransi plus atau minus 0,0005 inci memberikan geometri rongga yang menentukan bentuk komponen akhir dan karakteristik dimensi, dengan harapan masa pakai cetakan 100.000 hingga 500.000 coran tergantung pada pemilihan material dan desain sistem pendingin . Cetakan rongga ganda yang memproduksi 4 hingga 8 komponen per siklus secara signifikan mengurangi biaya produksi per unit.
Desain Sistem Gerbang dan Pengumpanan
Sistem gerbang canggih yang mengarahkan aliran aluminium cair ke dalam rongga cetakan dengan kecepatan yang dikontrol secara tepat mencegah turbulensi mengurangi jebakan udara dan memungkinkan pengisian logam yang konsisten menghilangkan rongga dan cacat porositas . Sistem pengumpanan memasok aliran logam terus menerus untuk mengkompensasi penyusutan solidifikasi.
Prosedur Solidifikasi dan Pendinginan
Laju pendinginan terkendali biasanya berkisar antara 50 hingga 200 derajat Celcius per detik memungkinkan pencapaian karakteristik struktur mikro yang diinginkan termasuk ukuran butir dan distribusi fasa yang mengoptimalkan sifat mekanik . Dinding rongga berpendingin air memungkinkan ekstraksi termal cepat.
Apa Itu Komponen Aluminium Die Cast dan Definisi Berdasarkan Aplikasinya
Pemahaman komponen die cast aluminium aplikasi memperjelas pentingnya manufaktur dan cakupan kemampuan.
Blok mesin, kepala silinder, rumah transmisi, dan intake manifold menyumbang 20 hingga 30 persen dari bobot kendaraan modern.
- Pengurangan konsumsi bahan bakar 5 hingga 10%.
- Kemampuan paduan suhu tinggi
- Jalur pendinginan terintegrasi
Komponen roda pendaratan, perlengkapan struktural, dan perangkat keras sistem bahan bakar menuntut standar tanpa cacat.
- Persyaratan kualitas dirgantara
- Keterlacakan yang lengkap
- Performa paduan khusus
Server komputer, peralatan telekomunikasi, dan kabinet kendali industri mendapat manfaat dari manajemen termal.
- Penciptaan geometri yang kompleks
- Integrasi pembuangan panas
- Kemampuan pelindung EMI
Rumah pompa, badan katup, dan komponen kompresor memberikan kinerja yang andal.
- Kemampuan lingkungan yang keras
- Efektivitas biaya
- Bagian yang terintegrasi
Perkakas listrik, peralatan berkebun, dan peralatan portabel menunjukkan keserbagunaan.
- Permukaan akhir yang estetis
- Konstruksi ringan
- Fleksibilitas desain
Penutup peralatan dan perangkat keras jaringan menunjukkan kemampuan presisi.
- Dimensi presisi
- Integrasi komponen
- Kinerja keandalan
Paduan Aluminium untuk Pemilihan dan Spesifikasi Die Casting
Pemilihan paduan secara mendasar berdampak pada properti komponen dan kesesuaian aplikasi.
| Penunjukan Paduan | % Silikon Primer | Kekuatan Tarik ksi | Perpanjangan% | Aplikasi Utama |
|---|---|---|---|---|
| 380 Paduan | 8,5 hingga 11,5 | 47 hingga 49 | 3 sampai 5 | Unit daya otomotif |
| 390 Paduan | 17 hingga 19 | 53 hingga 56 | 1 hingga 2 | Mesin memblokir pompa |
| Paduan A356 | nominalnya 7,0 | 33 hingga 55 | 3 sampai 6 | Otomotif luar angkasa |
Pilihan Industri Standar
Silikon 8,5 hingga 11,5% memberikan kemampuan pengecoran yang sangat baik sehingga memungkinkan desain dinding tipis yang kompleks dengan ketahanan korosi yang unggul menjadikannya pilihan optimal untuk komponen powertrain otomotif.
Opsi Kinerja Tinggi
Silikon 17 hingga 19% memberikan kekerasan dan ketahanan aus yang unggul dibandingkan dengan 380, dengan karakteristik kekuatan tinggi yang cocok untuk aplikasi tegangan tinggi.
Kelas Premium
Silikon 7% memungkinkan perlakuan panas melalui pengerasan presipitasi yang meningkatkan kekuatan sebesar 30 hingga 50 persen, memberikan sifat luar biasa untuk aplikasi luar angkasa.
Keunggulan Proses Die Casting dan Keunggulan Kompetitif
Tantangan and Limitations in Aluminum Die Casting Processes
Terjebaknya gas dan pembentukan porositas penyusutan selama pemadatan menciptakan rongga dalam coran. Die casting bertekanan tinggi mengurangi tetapi tidak menghilangkan masalah porositas.
Presisi hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Batasan ketebalan dinding, persyaratan sudut rancangan, dan batasan garis perpisahan membatasi kebebasan desain dibandingkan dengan pemesinan.
Banyak aplikasi memerlukan pemangkasan tepi, perlakuan panas, dan penyelesaian presisi yang menambah 10 hingga 30% dari total biaya.
Kontrol Kualitas and Testing Procedures for Die Cast Components
Inspeksi Dimensi
Mesin pengukur koordinat dan sistem inspeksi optik otomatis memverifikasi kesesuaian dimensi, dengan rencana pengambilan sampel memeriksa 0,5 hingga 5% kuantitas produksi.
Deteksi Porositas
Pemeriksaan radiografi sinar X mendeteksi porositas internal dan pembentukan rongga, dengan analisis otomatis yang mengukur ukuran dan lokasi cacat.
Pengujian Mekanis
Spesimen uji tarik memverifikasi kekuatan tarik, kekuatan luluh, dan perpanjangan sesuai dengan persyaratan spesifikasi.
Kualitas Permukaan
Inspeksi visual dan profilometri optik memverifikasi kehalusan permukaan akhir dan mengidentifikasi cacat termasuk tanda penyusutan dan putaran dingin.
Dokumentasi
Dokumentasi komprehensif yang mencatat identifikasi cetakan, parameter produksi, dan hasil inspeksi menciptakan ketertelusuran produk yang lengkap.
Kepatuhan
Sistem manajemen data elektronik memungkinkan akses catatan yang efisien dan memenuhi persyaratan peraturan dan pelanggan.
Ekonomi Die Casting Aluminium dan Analisis Biaya
Die casting menjadi layak secara ekonomi pada volume 50.000 hingga 100.000 unit tergantung pada kompleksitas komponen. Di bawah ambang batas ini, pemesinan atau proses lainnya mungkin terbukti lebih ekonomis.
Pedoman Desain and Best Practices for Die Casting
Keseragaman Ketebalan Dinding
Pertahankan ketebalan dinding yang seragam antara 0,100 hingga 0,150 inci untuk mencegah penyusutan berlebihan dan titik panas. Gunakan radius yang besar minimal 0,050 inci untuk transisi.
Persyaratan Sudut Draf
Terapkan sudut draf minimal 1 hingga 2 derajat yang memungkinkan pelepasan komponen dengan mudah dari cetakan tanpa tanda atau kerusakan.
Iga dan Atasan
Gunakan ribbing dan penempatan boss yang strategis untuk meningkatkan kekakuan dan kekuatan tanpa penambahan bobot yang proporsional. Ketebalan rusuk harus 50 hingga 70% dari ketebalan dinding nominal.
Minimalisasi yang Melemahkan
Meminimalkan potongan bawah dan geometri kompleks yang memerlukan inti yang dapat dipindahkan, yang secara signifikan meningkatkan kompleksitas dan biaya cetakan.
Strategi Toleransi
Tentukan toleransi realistis yang sesuai dengan kemampuan die casting biasanya ±0,003 inci untuk fitur dan ±0,001 per inci dimensi.
Penempatan Garis Perpisahan
Posisikan garis perpisahan pada permukaan yang tidak kritis untuk meminimalkan dampak estetika dan menyederhanakan desain cetakan.
Teknologi Die Casting Canggih dan Inovasi Proses
Pengecoran Peras & Logam Semi Padat
Menerapkan tekanan tinggi selama pemadatan menghasilkan coran bebas cacat ultra padat dengan sifat mekanik mendekati komponen tempa.
Die Casting Berbantuan Vakum
Ekstraksi vakum selama pengisian cetakan mencegah terperangkapnya gas, mengurangi porositas sebesar 75 hingga 90 persen sehingga memungkinkan pengecoran bertekanan ketat.
Kontrol Die Casting Termal
Sistem pendingin canggih memungkinkan kontrol siklus termal yang presisi yang mengoptimalkan struktur mikro dan properti untuk struktur butiran yang lebih halus.
Simulasi Proses & AI
Perangkat lunak simulasi canggih dan kecerdasan buatan mengoptimalkan parameter untuk mencapai kualitas unggul yang terus meningkatkan kinerja.
Integrasi Industri 4.0
Sistem terhubung yang mengumpulkan data produksi waktu nyata memungkinkan pemeliharaan prediktif dan pemantauan jarak jauh.
Pertanyaan Yang Sering Diajukan Tentang Komponen Aluminium Die Casting
Die casting aluminium menjadi kompetitif secara ekonomi dengan pemesinan pada volume produksi melebihi 50.000 hingga 100.000 unit tergantung pada kompleksitas komponen , dengan perhitungan titik impas yang membandingkan biaya cetakan dengan penghematan per unit yang menentukan volume minimum yang layak.
Paduan aluminium khusus termasuk varian 390 dan A356 yang dimodifikasi mempertahankan sifat yang dapat diterima pada suhu hingga 300 hingga 350 derajat Celcius , meskipun layanan suhu tinggi yang diperpanjang memerlukan pemilihan material yang cermat dan potensi perlakuan panas sekunder.
Operasi sekunder yang umum mencakup pemotongan tepi garis perpisahan untuk menghilangkan bekas sariawan, pengeboran dan penyadapan yang presisi untuk membuat lubang berulir, dan sesekali membosankan dan menyelesaikan pemesinan. untuk dimensi kritis dimana toleransi die casting terbukti tidak mencukupi.
Radiografi sinar X memberikan deteksi cacat internal yang pasti termasuk identifikasi porositas, sementara pengujian ultrasonik menawarkan skrining cacat yang cepat untuk produksi volume tinggi yang memerlukan siklus inspeksi lebih cepat.
Permukaan cetakan dapat menerima anodisasi untuk perlindungan korosi dan variasi warna, lapisan bubuk untuk hasil akhir berwarna yang tahan lama, pelapisan termasuk nikel dan krom , atau memoles untuk tampilan metalik yang cerah.
Paduan aluminium food grade khusus dan prosedur pengecoran dengan dokumentasi pembersihan dan penelusuran yang ketat memungkinkan produksi komponen yang disetujui kontak makanan memenuhi persyaratan peraturan termasuk kepatuhan FDA.
Ketebalan dinding yang seragam, radius transisi yang luas, penempatan rusuk yang strategis untuk kekakuan, dan penempatan garis perpisahan yang hati-hati meminimalkan cacat dan meningkatkan hasil produksi secara substansial.
Cetakan aluminium yang tidak dilindungi mudah terkorosi di lingkungan air asin, sehingga memerlukan lapisan pelindung termasuk anodisasi, cat poliuretan, atau sistem epoksi khusus memberikan perlindungan jangka panjang yang andal.
Presisi die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , dengan desain yang cermat dan analisis tumpukan toleransi memastikan pengulangan perakitan yang andal.
Waktu tunggu yang lengkap biasanya mencakup 8 hingga 12 minggu termasuk desain dan konstruksi cetakan, uji coba dan validasi perkakas, dan pengiriman sampel produksi awal , dengan perkakas yang dipercepat menambah jadwal pengurangan biaya premi sebesar 20 hingga 40 persen.