Panduan Komprehensif Suku Cadang Die-Cast: Proses, Bahan, dan Aplikasi
 2026.07.14
 Berita Industri
Bagian die casting adalah komponen logam yang dihasilkan dengan memaksa logam cair, biasanya aluminium, seng, atau magnesium, ke dalam cetakan baja yang dapat digunakan kembali di bawah tekanan tinggi. Metode ini digunakan di industri otomotif, elektronik, peralatan industri, dan produk konsumen karena metode ini menghasilkan suku cadang yang presisi dan dapat diulang dengan volume tinggi dan biaya per unit yang relatif rendah. Panduan ini menjelaskan cara pembuatan komponen die casting, bahan dan hasil akhir apa yang tersedia, proses mana yang paling sesuai, dan cara bekerja sama dengan pemasok untuk mendapatkan hasil yang konsisten dan berkualitas tinggi.
Jawaban langsung: Suku cadang die casting paling cocok untuk proses produksi volume sedang hingga tinggi, biasanya dimulai dari sekitar 1000 unit dan berkembang hingga jutaan, di mana keakuratan dimensi, dinding tipis, dan permukaan akhir yang halus lebih penting daripada kekuatan mekanis mentah. Jika proyek Anda membutuhkan kurang dari beberapa ratus unit, pemesinan CNC atau pengecoran pasir biasanya lebih hemat biaya. Jika proyek Anda memerlukan volume tinggi, toleransi ketat, dan geometri kompleks dalam satu pengambilan gambar, suku cadang die casting hampir selalu merupakan pilihan yang tepat.
Apa Itu Bagian pengecoran mati
Suku cadang die casting adalah komponen logam yang diproduksi melalui proses die casting, di mana logam cair disuntikkan ke dalam cetakan baja dengan mesin presisi, yang dikenal sebagai die, di bawah tekanan yang signifikan. Logam mengisi rongga cetakan dalam sepersekian detik, mendingin dengan cepat, dan mengeras menjadi bentuk akhir dari bagian tersebut. Setelah logam mengeras, cetakan terbuka dan bagian yang sudah jadi dikeluarkan, siap untuk finishing sekunder minimal.
Proses ini pada dasarnya berbeda dari pengecoran pasir atau pengecoran investasi karena cetakan dapat digunakan kembali, sering kali selama puluhan ribu siklus, yang membuat suku cadang die casting ekonomis untuk produksi volume tinggi. Sebuah cetakan tunggal dapat menghasilkan 50.000 hingga lebih dari 1 juta komponen sebelum memerlukan perawatan atau penggantian yang signifikan, bergantung pada paduan yang digunakan dan kompleksitas komponen tersebut.
Istilah suku cadang die casting mencakup berbagai macam produk fisik, mulai dari konektor seng kecil dengan berat beberapa gram hingga rumah transmisi aluminium besar dengan berat beberapa kilogram. Yang menyatukan keduanya adalah metode manufaktur dan bukan penggunaan akhir. Oleh karena itu, proses mendasar yang sama dapat diterapkan pada berbagai industri seperti teknik otomotif, elektronik konsumen, dan perangkat keras rumah tangga. Memahami fondasi bersama ini membantu pembeli dan insinyur membuat keputusan yang lebih baik ketika mereka mengevaluasi apakah die casting cocok untuk suku cadang baru.
Perlu juga dicatat bahwa bagian die casting hampir selalu berbentuk jaring atau mendekati bentuk jaring, artinya bagian yang keluar dari cetakan sangat dekat dengan dimensi akhirnya. Hal ini berbeda dengan proses seperti penempaan atau permesinan yang diperluas, di mana sejumlah besar material tambahan dibuang untuk mencapai bentuk akhir. Sifat bagian die casting yang bentuknya hampir bersih adalah salah satu alasan terbesar mengapa proses ini sangat efisien dalam skala besar.
Akurasi Dimensi
Toleransi tipikal berkisar dari plus atau minus 0,05 mm hingga 0,15 mm tergantung pada ukuran komponen dan paduannya, jauh lebih ketat dibandingkan pengecoran pasir.
Ketebalan Dinding
Bagian die casting biasanya mencapai ketebalan dinding antara 0,5 mm dan 5 mm, memungkinkan desain yang ringan namun kuat secara struktural.
Kecepatan Siklus
Mesin die casting bertekanan tinggi dapat menghasilkan 200 hingga lebih dari 1000 tembakan per jam tergantung pada ukuran bagian.
Permukaan Selesai
Bagian-bagian yang keluar dari cetakan memiliki permukaan yang halus seperti cetakan, sering kali memerlukan sedikit atau tanpa pemesinan tambahan sebelum digunakan.
Proses Die Casting Dijelaskan
Ada tiga metode die casting utama yang digunakan untuk memproduksi komponen die casting saat ini: die casting bertekanan tinggi, die casting bertekanan rendah, dan die casting gravitasi. Die casting bertekanan tinggi menyumbang sebagian besar suku cadang yang diproduksi di seluruh dunia karena menawarkan waktu siklus tercepat dan toleransi paling ketat. Die casting bertekanan rendah sering dipilih untuk roda otomotif yang lebih besar dan komponen struktural di mana pengisian yang lebih lambat dan terkontrol mengurangi porositas. Pengecoran mati gravitasi, terkadang disebut pengecoran cetakan permanen, bergantung pada gravitasi saja, bukan tekanan eksternal, dan biasanya digunakan untuk bentuk yang lebih sederhana dalam proses produksi yang lebih kecil. Proses umum untuk die casting bertekanan tinggi, varian yang paling banyak digunakan, mengikuti tahapan berikut.
1
Persiapan dan Penjepitan Die
Kedua bagian cetakan baja dibersihkan, dilumasi dengan bahan pelepas, dan dijepit bersama-sama di bawah gaya penguncian yang dapat melebihi 4000 ton pada mesin besar, memastikan cetakan tetap tersegel terhadap tekanan logam yang masuk. Lapisan pelumas juga membantu bagian die casting yang sudah jadi terpisah dengan bersih dari permukaan die selama ejeksi, sehingga mengurangi risiko robeknya permukaan.
2
Peleburan dan Injeksi Logam
Logam dilebur dalam tungku, biasanya antara 380 derajat Celcius untuk seng dan 660 derajat Celcius untuk aluminium, kemudian disuntikkan ke dalam rongga cetakan pada tekanan berkisar antara 1500 hingga lebih dari 25000 psi tergantung pada mesin dan paduannya. Logam bergerak melalui sistem pelari dan gerbang yang dirancang untuk mengisi bagian die casting yang paling tipis dan paling detail sebelum bagian yang lebih tebal mengeras.
3
Pendinginan dan Solidifikasi
Logam cair mendingin dan mengeras di dalam cetakan dalam waktu sepersekian detik hingga beberapa detik, bergantung pada ketebalan dinding dan volume bagian, mengambil bentuk rongga yang tepat, termasuk detail permukaan halus dan rusuk bagian dalam. Saluran pendingin yang terpasang di dalam cetakan mengalirkan air atau oli untuk mengontrol laju pemadatan dan mengurangi kemungkinan cacat penyusutan internal.
4
Pembukaan dan Ejeksi Die
Setelah mengeras, cetakan terbuka dan pin ejektor mendorong bagian cetakan yang sudah jadi keluar dari rongga, siap untuk siklus berikutnya segera dimulai. Sistem ejektor yang dirawat dengan baik membantu menghindari deformasi pada bagian berdinding tipis selama tahap ini, khususnya pada bagian dengan rongga yang dalam.
5
Pemangkasan dan Penyelesaian
Bahan berlebih seperti flash dan sistem runner logam dipangkas, dan komponen tersebut dapat menjalani operasi sekunder seperti peledakan tembakan, pemesinan, pelapisan, atau pelapisan bubuk berdasarkan aplikasinya. Banyak lini produksi mengotomatiskan langkah pemangkasan ini menggunakan cetakan trim khusus, sehingga komponen die casting dapat dipindahkan dengan cepat dari mesin casting ke pengemasan.
Bahan Umum yang Digunakan pada Bagian Die Casting
Memilih paduan yang tepat adalah salah satu keputusan terpenting saat merancang komponen die casting, karena mempengaruhi kekuatan, berat, ketahanan terhadap korosi, dan biaya keseluruhan. Tabel di bawah ini membandingkan empat bahan die casting yang paling banyak digunakan.
| Material | Kepadatan Khas | Properti Utama | Kegunaan Umum |
|---|---|---|---|
| Paduan Aluminium, seperti ADC12 dan A380 | Sekitar 2,7 g per cm kubik | Ringan, ketahanan korosi yang baik, rasio kekuatan terhadap berat yang baik, konduktivitas termal yang tinggi | Rumah otomotif, braket mesin, penutup elektronik, unit pendingin |
| Paduan Seng, seperti Zamak 3 dan Zamak 5 | Sekitar 6,6 g per cm kubik | Kemampuan pengecoran yang sangat baik, toleransi yang sangat ketat, kekuatan benturan yang tinggi, mudah untuk dilapis | Konektor, perangkat keras dekoratif, roda gigi presisi kecil, perlengkapan pipa |
| Paduan Magnesium, seperti AZ91D | Sekitar 1,8 g per cm kubik | Logam die casting struktural paling ringan, kekuatan bagus, kemampuan mesin sangat baik | Braket interior otomotif, rumah laptop dan kamera, badan perkakas listrik |
| Paduan Tembaga dan Kuningan | Sekitar 8,5 g per cm kubik | Kuat, tahan aus, konduktivitas listrik yang baik, titik leleh lebih tinggi | Konektor listrik, katup pipa, perangkat keras kelautan |
Suku cadang die casting aluminium mewakili bagian terbesar dari keluaran die casting global karena menyeimbangkan berat, kekuatan, dan biaya secara efektif di seluruh industri. Bagian die casting seng dipilih ketika diperlukan detail yang sangat halus dan toleransi yang ketat pada komponen yang lebih kecil, karena paduan seng lebih mudah mengalir ke bagian yang tipis dibandingkan aluminium.
Suku cadang die casting magnesium semakin populer di industri yang mengutamakan setiap gram, karena magnesium kira-kira 35 persen lebih ringan dibandingkan aluminium untuk geometri suku cadang yang sebanding. Hal ini menjadikannya pilihan umum untuk perangkat elektronik genggam, perkakas listrik, dan braket interior otomotif tertentu. Paduan berbahan dasar tembaga, meskipun kurang umum dibandingkan aluminium atau seng, dipilih ketika konduktivitas listrik atau ketahanan aus di bawah beban lebih penting daripada meminimalkan berat, seperti pada blok terminal listrik atau bushing tugas berat.
Saat membandingkan pilihan material, para insinyur biasanya mempertimbangkan empat faktor secara bersamaan, bukan secara terpisah: suhu pengoperasian yang akan dihadapi bagian tersebut, beban mekanis yang harus ditanggungnya, metode penyelesaian yang direncanakan setelah pengecoran, dan target biaya unit. Bagian die casting yang diperuntukkan bagi kompartemen mesin harus tahan terhadap panas berkelanjutan di atas 120 derajat Celcius, yang biasanya tidak menggunakan paduan seng tingkat rendah dan mengarah ke paduan aluminium tahan panas. Sebaliknya, pegangan pintu dekoratif mungkin memprioritaskan permukaan halus yang menerima pelapisan krom dengan baik, yang lebih mengutamakan seng daripada aluminium.
Die Casting vs Metode Pengecoran Logam Lainnya
Bagian pengecoran mati sering dibandingkan dengan pengecoran pasir dan pengecoran investasi, karena ketiga proses tersebut membentuk logam cair menjadi bentuk akhir. Pilihan yang tepat sangat bergantung pada volume produksi, presisi yang dibutuhkan, dan ukuran komponen. Tabel di bawah ini merangkum perbedaan ketiga metode ini dalam berbagai faktor yang paling penting bagi pembeli.
| Faktor | Die Casting | Pengecoran Pasir | Pengecoran Investasi |
|---|---|---|---|
| Toleransi Khas | Plus atau minus 0,05 hingga 0,15 mm | Plus atau minus 0,5 hingga 1,5 mm | Plus atau minus 0,1 hingga 0,3 mm |
| Volume yang Paling Cocok | 1000 unit ke atas | 1 hingga beberapa ratus unit | 50 hingga beberapa ribu unit |
| Permukaan Selesai | Halus, bentuknya mendekati jaring | Kasar, perlu pemesinan | Halus, detail halus |
| Biaya Perkakas | Tinggi di muka, rendah per unit | Rendah di muka, lebih tinggi per unit | Moderat di muka dan per unit |
| Bahan Umum | Aluminium, seng, magnesium | Besi, baja, perunggu, aluminium | Baja, baja tahan karat, paduan super |
Suku cadang die casting unggul dengan jelas kapan pun proses produksinya besar dan geometrinya mendapat manfaat dari dinding yang tipis dan konsisten. Pengecoran pasir tetap lebih cocok untuk komponen yang sangat besar atau prototipe di mana pembuatan cetakan baja tidak akan ekonomis. Pengecoran investasi cenderung dipilih ketika bagian tersebut memerlukan detail halus dan logam, seperti baja tahan karat, yang tidak praktis untuk die cast pada tekanan tinggi.
Opsi Penyelesaian Permukaan untuk Bagian Die Casting
Sebagian besar komponen die casting meninggalkan cetakan dengan permukaan yang dapat digunakan, namun banyak aplikasi memerlukan langkah penyelesaian tambahan untuk meningkatkan penampilan, ketahanan terhadap korosi, atau kinerja keausan. Tabel di bawah menguraikan metode finishing yang paling umum diterapkan pada komponen die casting.
| Metode Penyelesaian | Tujuan | Aplikasi Khas |
|---|---|---|
| Peledakan Tembakan | Menghilangkan residu permukaan dan menciptakan tekstur matte yang seragam | Braket dan rumah serba guna |
| Lapisan Serbuk | Menambahkan lapisan berwarna tahan lama dengan ketahanan korosi yang baik | Peralatan luar ruangan, rumah peralatan |
| Pelapisan Krom atau Nikel | Memperbaiki penampilan dan menambahkan lapisan keras dan tahan korosi | Perangkat keras dekoratif, perlengkapan pipa |
| Anodisasi, hanya aluminium | Membangun lapisan oksida pelindung dan memungkinkan pewarnaan warna | Elektronik konsumen, trim arsitektur |
| Pemesinan CNC | Mencapai toleransi yang lebih ketat pada permukaan perkawinan tertentu | Komponen mesin, rakitan presisi |
Memilih hasil akhir yang tepat untuk bagian die casting tidak semata-mata bersifat kosmetik. Lapisan serbuk dan anodisasi, misalnya, menambahkan lapisan perlindungan korosi terukur yang dapat memperpanjang masa pakai komponen luar ruangan hingga beberapa tahun dibandingkan dengan komponen belum jadi yang terpapar pada lingkungan yang sama.
Keuntungan Utama Suku Cadang Die Casting
A
Kecepatan Produksi Tinggi
Sebuah mesin die casting dapat menghasilkan ratusan komponen per jam, menjadikan proses ini ideal untuk pesanan dalam jumlah puluhan ribu atau jutaan, terutama jika dibandingkan dengan waktu siklus pengecoran pasir atau permesinan CNC yang jauh lebih lambat.
B
Geometri Kompleks dalam Satu Bidikan
Tulang rusuk, bos, benang, dan dinding tipis dapat dibentuk langsung di cetakan, sehingga mengurangi atau menghilangkan kebutuhan perakitan sekunder beberapa komponen, sehingga menurunkan jumlah komponen dan tenaga kerja perakitan.
C
Pengulangan Dimensi Luar Biasa
Karena cetakan baja yang diperkeras yang sama digunakan kembali untuk setiap pengambilan gambar, variasi suku cadang tetap sangat rendah selama proses produksi yang panjang, dan hal ini sangat penting untuk suku cadang yang harus dipasang secara tepat ke dalam perakitan yang lebih besar.
D
Biaya Per Unit yang Lebih Rendah pada Volume
Meskipun biaya perkakas lebih tinggi di awal, biaya per suku cadang turun secara signifikan seiring dengan peningkatan volume, seringkali menjadi pilihan termurah setelah beberapa ribu unit dan terus meningkat seiring dengan peningkatan volume hingga ratusan ribu.
E
Permukaan Akhir yang Kuat
Suku cadang biasanya memerlukan sedikit atau tanpa pemolesan sebelum pengecatan, pelapisan, atau pelapisan, sehingga memperpendek waktu produksi secara keseluruhan dan mengurangi biaya tenaga kerja yang terkait dengan persiapan permukaan sekunder.
F
Efisiensi Bahan
Kelebihan logam dari runner dan sumur pelimpah dapat dicairkan kembali dan digunakan kembali, sehingga limbah material tetap relatif rendah dibandingkan dengan proses subtraktif seperti pemesinan CNC, yang mana sebagian besar stok awal berakhir sebagai serpihan bekas.
Aplikasi dan Industri Umum untuk Suku Cadang Die Casting
Industri Otomotif
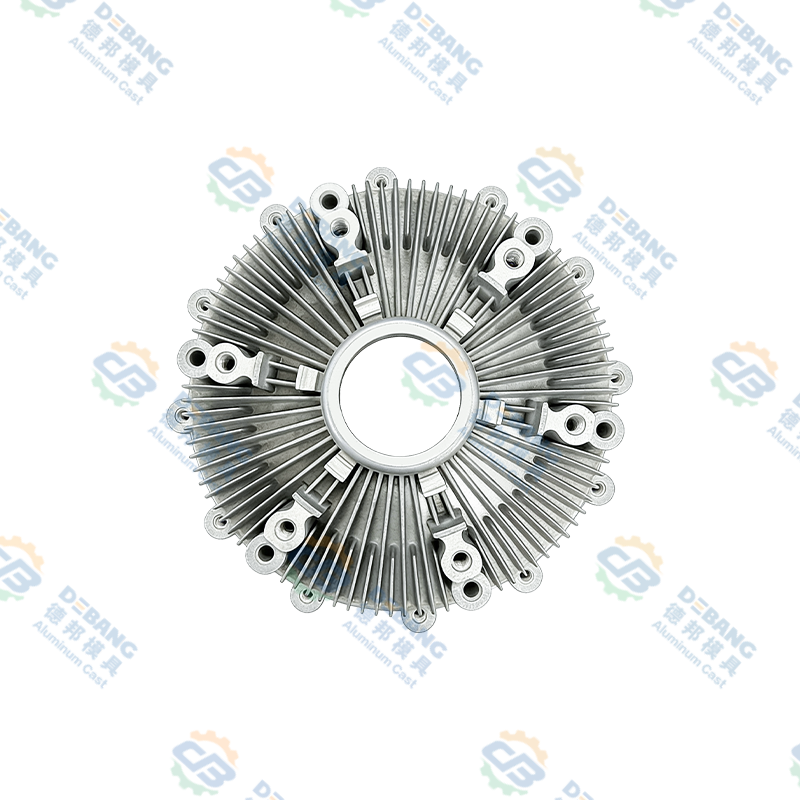
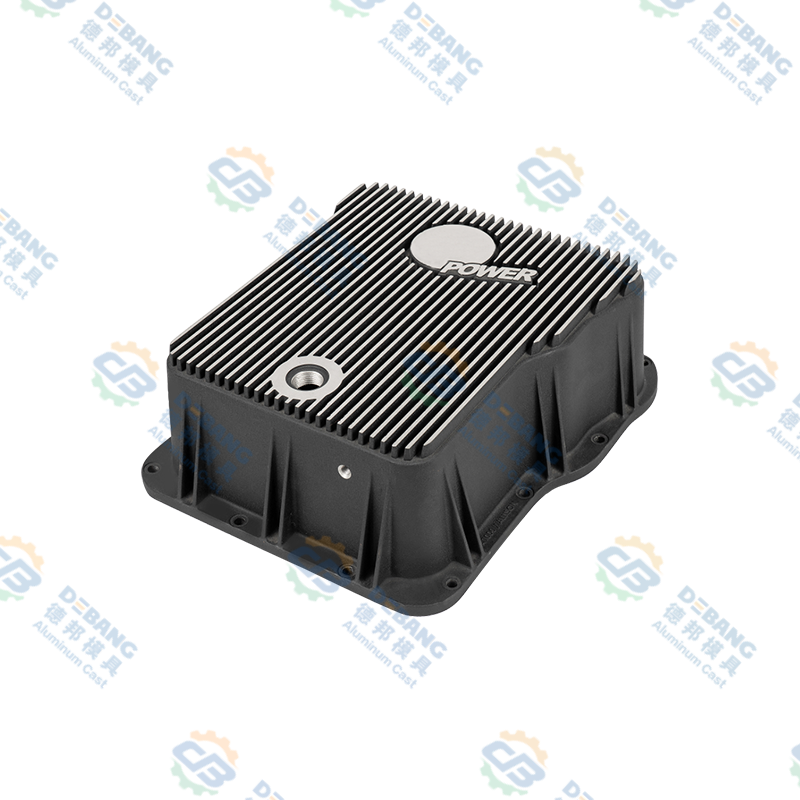
Blok mesin, rumah transmisi, braket, dan komponen struktural, tempat komponen die casting aluminium membantu mengurangi bobot kendaraan dan meningkatkan efisiensi bahan bakar. Banyak pabrikan sekarang menggunakan komponen die casting aluminium skala besar untuk menggantikan apa yang dulunya merupakan rakitan lusinan potongan baja yang dicap, sehingga memangkas berat dan waktu perakitan.
Elektronik Konsumen
Rangka laptop, bodi kamera, dan komponen ponsel cerdas mengandalkan komponen die casting magnesium dan aluminium untuk menghasilkan casing yang kuat namun ringan yang juga dapat membantu menghilangkan panas dari sirkuit internal yang sensitif.
Peralatan Industri
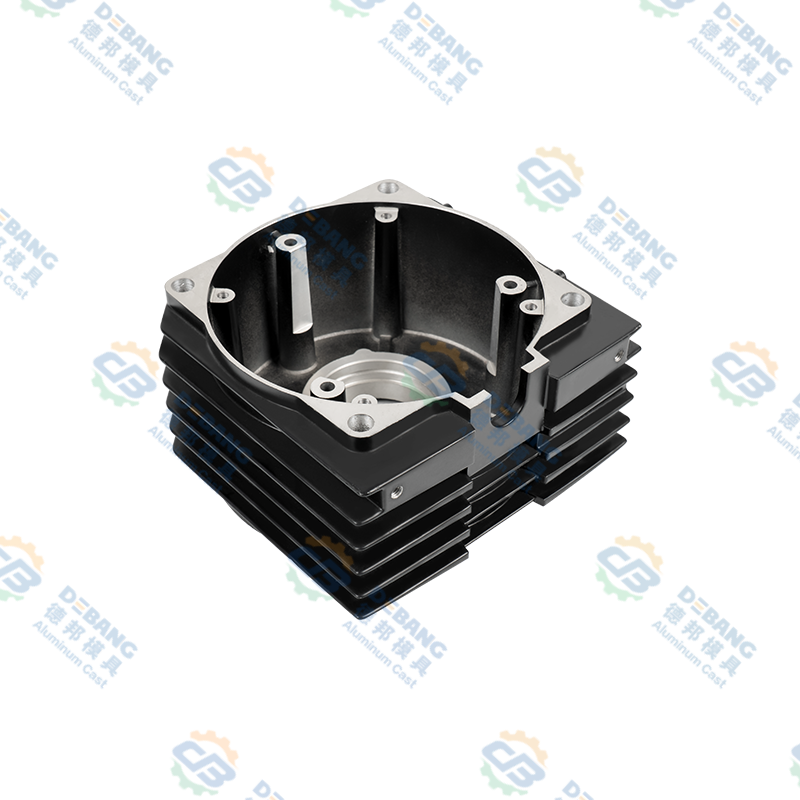
Rumah pompa, penutup kotak roda gigi, dan penutup motor menggunakan komponen die casting karena dapat menahan getaran dan beban termal sedang sambil menjaga toleransi ketat untuk penyelarasan poros dan dudukan bantalan.
Perlengkapan Pencahayaan
Unit pendingin LED dan rumah penerangan bergantung pada konduktivitas termal yang sangat baik dari komponen die casting aluminium untuk mengelola pembuangan panas, yang secara langsung memperpanjang masa pakai komponen LED di dalamnya.
Peralatan Rumah Tangga
Gagang, braket, dan bagian struktural internal pada peralatan dapur dan rumah tangga sering kali diproduksi melalui pengecoran seng, memanfaatkan detail permukaannya yang halus dan kompatibel dengan pelapisan dekoratif.
Perangkat Keras dan Kunci
Gagang pintu, badan kunci, dan perlengkapan dekoratif menggunakan komponen die casting seng karena detailnya yang halus dan kemudahan pelapisan dengan lapisan akhir krom atau nikel, sehingga memberi produsen beragam pilihan lapisan akhir dari satu bahan dasar.
Kontrol Kualitas dan Cacat Umum pada Bagian Die Casting
Bahkan cetakan yang dirancang dengan baik pun dapat menghasilkan cacat jika parameter proses tidak dikontrol dengan benar. Mengidentifikasi akar masalah secara dini akan membantu produsen menjaga tingkat penolakan komponen die casting di bawah standar industri, yang biasanya ditargetkan di bawah 2 persen untuk lini produksi yang sudah matang. Sebagian besar cacat pada bagian die casting disebabkan oleh salah satu dari tiga sumber: suhu logam yang salah, tekanan injeksi yang tidak memadai atau berlebihan, atau desain die yang tidak memperhitungkan bagaimana logam sebenarnya mengalir dan mendingin di dalam rongga.
| Cacat | Penyebab Khas | Solusi Umum |
|---|---|---|
| Porositas | Udara atau gas yang terperangkap selama injeksi kecepatan tinggi, atau penyusutan selama pendinginan | Optimalkan desain gerbang, kurangi kecepatan injeksi pada tahap pengisian, atau terapkan die casting vakum |
| Tutup Dingin | Logam cair membeku sebelum rongga cetakan terisi penuh, seringkali karena suhu logam yang rendah | Tingkatkan suhu logam atau cetakan, dan tingkatkan penempatan gerbang untuk aliran yang lebih baik |
| Kilatan | Logam berlebih keluar melalui garis perpisahan cetakan karena gaya penjepitan tidak mencukupi | Meningkatkan kekuatan penjepitan atau meningkatkan pemeliharaan dan penyelarasan cetakan |
| Permukaan Melepuh | Gas yang terperangkap mengembang di dekat permukaan selama perlakuan panas atau pelapisan berikutnya | Kurangi porositas internal pada sumbernya dan kendalikan laju pendinginan |
| Melengkung | Tingkat pendinginan yang tidak merata pada ketebalan dinding yang berbeda dalam bagian yang sama | Rancang ketebalan dinding yang lebih seragam dan sesuaikan tata letak saluran pendingin pada cetakan |
Produsen suku cadang die casting terkemuka menggunakan pemeriksaan proses seperti inspeksi sinar X, pengujian tekanan, dan mengoordinasikan verifikasi mesin pengukur untuk mengetahui masalah ini sebelum suku cadang dikirim ke pelanggan. Banyak fasilitas juga melacak metrik hasil lintasan pertama untuk setiap proses produksi, yang mengukur persentase komponen die casting yang lolos inspeksi tanpa pengerjaan ulang apa pun, sehingga memberikan sinyal stabilitas proses yang jelas dan berkelanjutan kepada produsen dan pelanggan.
Pertimbangan Keberlanjutan untuk Suku Cadang Die Casting
Keberlanjutan manufaktur telah menjadi faktor yang semakin penting ketika mencari suku cadang die casting, dan proses ini memiliki beberapa keunggulan yang melekat dalam bidang ini. Potongan aluminium, seng, dan magnesium yang dihasilkan selama pemangkasan dan dari sistem runner dapat dilebur kembali dan dimasukkan kembali ke dalam produksi, dengan banyak fasilitas yang mendaur ulang lebih dari 90 persen potongan proses secara internal.
Penggunaan Energi Per Bagian
Karena komponen die casting memerlukan pemesinan sekunder minimal, total energi yang dikonsumsi per komponen jadi seringkali lebih rendah dibandingkan proses yang menghilangkan material dalam jumlah besar.
Logam Dasar yang Dapat Didaur Ulang
Aluminium dan seng dapat didaur ulang berulang kali tanpa kehilangan sifat mekanik secara signifikan, sehingga mendukung penggunaan material loop tertutup di seluruh proses produksi.
Panjang Umur
Satu cetakan baja yang memproduksi ratusan ribu suku cadang menyebarkan jejak produksinya sendiri ke sejumlah besar komponen jadi.
Manfaat Ringan
Dalam aplikasi transportasi, penghematan berat dari komponen die casting aluminium dan magnesium menghasilkan konsumsi bahan bakar atau energi yang lebih rendah sepanjang umur kendaraan.
Pedoman Desain Bagian Die Casting
Mengikuti aturan desain yang telah terbukti di awal pengembangan komponen dapat secara signifikan mengurangi revisi perkakas dan meningkatkan kualitas akhir komponen die casting. Insinyur yang menerapkan pedoman ini selama tahap desain awal, dibandingkan setelah prototipe pertama gagal, cenderung melihat perubahan yang memakan biaya jauh lebih sedikit setelah cetakan sudah dipotong. Pedoman berikut ini banyak digunakan oleh insinyur desain.
- Jaga ketebalan dinding tetap seragam. Usahakan dinding yang konsisten antara 1 mm dan 3,5 mm untuk aluminium, karena perubahan ketebalan yang tiba-tiba menyebabkan lengkungan dan porositas karena bagian yang lebih tebal mendingin lebih lambat dibandingkan bagian yang lebih tipis di dekatnya.
- Tambahkan sudut draf. Sertakan sudut tarikan minimal 1 hingga 2 derajat pada permukaan vertikal sehingga bagian terlepas dengan rapi dari cetakan tanpa kerusakan, dengan rongga yang lebih dalam biasanya memerlukan sudut tarikan yang lebih besar.
- Hindari sudut dalam yang tajam. Gunakan radius fillet minimal 0,5 mm untuk mengurangi konsentrasi tegangan dan meningkatkan aliran logam selama pengisian, karena sudut tajam juga lebih rentan retak akibat beban.
- Rencanakan lokasi gerbang dan pelari sejak dini. Posisikan gerbang sehingga logam cair mengisi bagian yang paling tebal terlebih dahulu, sehingga mengurangi risiko penutupan dingin dan pengisian yang tidak lengkap, dan mengoordinasikan penempatan gerbang dengan tata letak ventilasi agar udara yang terperangkap dapat keluar.
- Minimalkan pemotongan. Undercut memerlukan perosotan atau pengangkat cetakan tambahan, yang meningkatkan biaya perkakas dan waktu tunggu, jadi rancanglah sesuai kebutuhan atau terima kompleksitas perkakas tambahan hanya jika diperlukan secara fungsional.
- Desain tulang rusuk untuk menghemat berat. Tulang rusuk dengan ketebalan 50 hingga 60 persen dari ketebalan dinding yang bersebelahan menambah kekuatan tanpa menciptakan bagian tebal yang memperlambat pendinginan, sehingga bagian tersebut tetap ringan namun tetap menahan beban lentur.
Cara Memilih Pemasok Suku Cadang Die Casting
01
Verifikasi Peralatan dan Kisaran Tonase
Pastikan pemasok mengoperasikan mesin dengan kisaran tonase yang diperlukan untuk ukuran komponen Anda, karena peralatan berukuran kecil tidak dapat mempertahankan tekanan penjepitan yang tepat dan dapat menyebabkan flash atau pengisian yang tidak lengkap pada komponen die casting yang lebih besar.
02
Tinjau Sertifikasi Mutu
Carilah sertifikasi seperti ISO 9001, dan IATF 16949 jika suku cadang tersebut untuk penggunaan otomotif, karena ini menunjukkan sistem manajemen mutu yang matang dengan kontrol proses yang terdokumentasi di seluruh produksi.
03
Tanyakan Tentang Perkakas In House
Pemasok yang merancang dan membuat cetakan sendiri biasanya dapat mempersingkat waktu pengerjaan dan menyelesaikan masalah desain lebih cepat dibandingkan peralatan yang dialihdayakan, karena perubahan tidak perlu disalurkan melalui pembuat alat pihak ketiga.
04
Minta Bagian Sampel dan Laporan
Pemasok yang andal harus menyediakan sampel suku cadang die casting bersama dengan laporan inspeksi dimensi sebelum melakukan produksi penuh, sehingga memberi Anda kesempatan untuk memvalidasi kesesuaian dan fungsi lebih awal.
05
Evaluasi Layanan Sekunder
Periksa apakah pemasok menawarkan permesinan, pelapisan, pelapisan bubuk, atau perakitan sendiri, yang dapat menyederhanakan rantai pasokan Anda dan mengurangi jumlah vendor yang perlu Anda ajak berkoordinasi.
06
Bandingkan Komunikasi dan Lead Time
Komunikasi yang cepat dan jelas selama penawaran harga sering kali merupakan indikator kuat tentang bagaimana pemasok akan menangani masalah produksi di masa mendatang, jadi perhatikan daya tanggap bahkan sebelum pesanan pertama dilakukan.
Faktor Biaya yang Mempengaruhi Harga Suku Cadang Die Casting
Harga akhir suku cadang die casting bergantung pada beberapa faktor, masing-masing memiliki bobot berbeda dalam penawaran keseluruhan. Bagan di bawah ini mengilustrasikan pengaruh relatif dari pemicu biaya umum.
Sebagai aturan umum, perkakas untuk bagian die casting aluminium kompleksitas menengah mungkin berkisar antara 5.000 hingga lebih dari 40.000 dolar AS, sedangkan biaya satuan suku cadang itu sendiri mungkin turun antara 0,50 dan 10 dolar AS tergantung pada ukuran, paduan, dan persyaratan penyelesaian setelah volume produksi cukup tinggi untuk menyebarkan investasi perkakas. Pembeli yang mengevaluasi penawaran suku cadang die casting harus meminta pemasok untuk membagi biaya perkakas secara terpisah dari harga satuan, karena hal ini mempermudah untuk membandingkan penawaran antar vendor dan memodelkan total biaya pada volume pesanan yang berbeda sebelum melakukan produksi.
Pertanyaan Yang Sering Diajukan Tentang Bagian Die Casting
Berapa jumlah pesanan minimum untuk suku cadang die casting
Sebagian besar pabrikan merekomendasikan pesanan minimum sekitar 1000 hingga 5000 unit untuk membenarkan investasi perkakas di muka, meskipun beberapa pemasok menerima pengerjaan prototipe yang lebih kecil dengan menggunakan perkakas prototipe berbiaya rendah.
Berapa lama waktu yang dibutuhkan untuk menghasilkan cetakan baru untuk bagian pengecoran
Waktu pengerjaan perkakas biasanya berkisar antara 4 hingga 8 minggu untuk cetakan yang cukup kompleks, tergantung pada ukuran bagian, jumlah rongga, dan apakah diperlukan perosotan atau pengangkat.
Bisakah bagian die casting didaur ulang
Ya, potongan aluminium, seng, dan magnesium yang dihasilkan selama pemangkasan dapat dicairkan kembali dan digunakan kembali dalam proses produksi di masa mendatang, menjadikan die casting sebagai proses yang relatif efisien sumber dayanya.
Apa perbedaan antara suku cadang die casting dan suku cadang mesin CNC
Bagian pengecoran mati are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Paduan mana yang terbaik untuk komponen die casting ringan
Paduan magnesium menawarkan kepadatan paling rendah di antara logam die casting pada umumnya, menjadikannya pilihan utama ketika pengurangan bobot adalah prioritas utama, seperti pada casing laptop atau kamera.
Apakah bagian die casting memerlukan pasca pemrosesan sebelum dapat digunakan
Itu tergantung pada aplikasinya. Banyak bagian die casting dapat digunakan sebagai cetakan setelah pemangkasan, sementara yang lain memerlukan pemesinan pada permukaan kawin yang kritis, pelapisan untuk ketahanan terhadap korosi, atau pelapisan bubuk untuk tampilan dan perlindungan tambahan.
Berapa umur khas cetakan die casting
Cetakan baja yang dirawat dengan baik yang digunakan untuk pengecoran aluminium biasanya dapat menghasilkan antara 100.000 dan 500.000 bagian sebelum diperlukan perbaikan besar-besaran, sedangkan cetakan yang digunakan untuk pengecoran seng seringkali dapat melebihi 1 juta siklus karena seng kurang bersifat abrasif pada baja perkakas.
Bisakah bagian die casting dilas
Bagian die cast aluminium dan seng standar mungkin sulit untuk dilas secara konvensional karena porositas gas internal yang terperangkap dapat menyebabkan cacat pada area pengelasan, sehingga pengikatan mekanis, pengikatan perekat, atau teknik pengelasan khusus sering digunakan sebagai gantinya.
Apakah die casting cocok untuk prototipe maupun produksi massal
Perkakas produksi penuh umumnya disediakan untuk volume yang lebih besar, namun banyak pemasok menawarkan cetakan prototipe berbiaya rendah atau perkakas lunak rongga tunggal yang memungkinkan para insinyur memvalidasi desain komponen die casting sebelum melakukan cetakan produksi akhir yang diperkeras, sehingga memperpendek jalur keseluruhan dari konsep ke manufaktur skala penuh.
Pemikiran Terakhir tentang Bagian Die Casting
Suku cadang die casting tetap menjadi salah satu cara paling efisien untuk memproduksi komponen logam yang presisi dan dapat diulang dalam skala besar. Dengan memahami tahapan proses, memilih paduan yang tepat untuk aplikasi Anda, mengikuti pedoman desain yang baik, dan bermitra dengan pemasok yang memenuhi syarat, produsen dapat mencapai kualitas suku cadang yang kuat sekaligus menjaga biaya per unit tetap rendah pada volume produksi yang besar.
Baik Anda mendesain braket otomotif, penutup elektronik, atau rumah industri, suku cadang die casting menawarkan jalur yang telah terbukti mulai dari konsep hingga produk jadi. Kombinasi kecepatan, kemampuan pengulangan, dan kebebasan desain sulit ditandingi dengan proses pembentukan logam lainnya ketika volume produksi membenarkan investasi dalam perkakas, itulah sebabnya suku cadang die casting terus dispesifikasikan di berbagai industri dari tahun ke tahun.
Berita Terbaru
Pelajari Lebih Lanjut Tentang Berita Industri
-
16
Jul
 Panduan Teknis Lengkap: Apa Itu Komponen Aluminium Die Cast dan Tinjauan Komprehensif Proses Die Casting Paduan AluminiumDaftar Isi Definisi Langsung Proses Manufaktur Apa Itu Komponen Pemil...
-
19
Oct
Aluminium Die Casting Otomotif: Panduan Praktis tentang Paduan, Suku Cadang dan KualitasAluminium die casting adalah salah satu pekerja keras mobil modern. Lihatlah ke belakang lampu depan atau di bawah kap mesin dan Anda akan menemukan bagian-bagian aluminium cor melakukan pekerja... -
28
Sep
Paduan Seng Zamak 3: Properti, Aplikasi Die Casting, dan Panduan Pemilihan untuk OEMKetika bagian logam memerlukan geometri yang rumit, toleransi yang ketat, dan penyelesaian permukaan yang baik dengan biaya yang wajar, Zamak 3 sering kali menjadi pilihan pertama para insinyur ... -
26
Oct
Casting Mesin: Material, Proses, dan Die Casting Dijelaskan untuk OEMTanyakan kepada sepuluh orang apa arti casting mesin dan Anda akan mendapatkan sepuluh gambar berbeda. Seseorang melihat sesendok besi cair dimasukkan ke dalam cetakan pasir. Gambar lainnya adal...