Casting Mesin: Material, Proses, dan Die Casting Dijelaskan untuk OEM
 2026.10.26
 Berita Industri
Tanyakan kepada sepuluh orang apa arti casting mesin dan Anda akan mendapatkan sepuluh gambar berbeda. Seseorang melihat sesendok besi cair dimasukkan ke dalam cetakan pasir. Gambar lainnya adalah lengan robot yang menyemprotkan zat pelepas ke dalam cetakan baja yang dipoles. Yang ketiga hanya memikirkan blok mesin yang telah selesai diletakkan di atas palet, dikerjakan dengan mesin dan siap untuk jalur perakitan.
Ketiga gambar tersebut benar, karena pengecoran mesin merupakan operasi tunggal dan rangkaian keputusan yang panjang. Proses yang mana? Paduan yang mana? Seberapa tebal dindingnya? Berapa banyak tunjangan pemesinan yang Anda tinggalkan? Siapa yang memiliki perkakas tersebut, dan siapa yang bertanggung jawab ketika suatu batch kembali dengan porositas di bawah permukaan paking? Jawablah pertanyaan-pertanyaan tersebut dengan baik dan Anda akan mendapatkan komponen yang ringan, kaku, dan bebas bocor yang bekerja dengan bersih dan bertahan dalam siklus panas selama satu dekade. Jika Anda menjawabnya dengan buruk, Anda akan menghabiskan enam bulan ke depan untuk mengejar harga barang bekas.
Panduan ini ditulis untuk para insinyur, pembeli, dan manajer produk yang menginginkan pandangan praktis tentang subjek tersebut, bukan buku teks. Kami membuat perkakas die casting dan memproduksi aluminium dan zinc casting di Ningbo, Tiongkok, dan kami telah melakukannya sejak tahun 1991, jadi catatan di bawah ini berasal dari lantai pabrik dan juga dari perpustakaan.
Apa Arti Sebenarnya Mengecorkan Mesin
Casting adalah proses pembentukan. Logam cair dituangkan atau disuntikkan ke dalam rongga yang bentuknya negatif dari bagian yang diinginkan. Ketika logam membeku, Anda akan mendapatkan bentuk yang hampir bersih: mendekati ukuran akhir, tetapi belum final. Pemesinan kemudian menghilangkan lapisan tipis dari permukaan yang memerlukan toleransi ketat, hasil akhir yang halus, atau permukaan penyegelan yang andal.
Mengapa tidak memotong seluruh bagian dari billet padat? Karena mesin penuh dengan geometri yang tidak dapat dijangkau oleh pemotong frais. Jaket pendingin membungkus silinder, galeri oli menembus blok, dan rusuk berada di bagian dalam penutup di mana alat tidak dapat masuk. Pengecoran menghasilkan fitur-fitur tersebut dalam satu kali pengambilan, menggunakan logam yang sudah mendekati kondisi metalurgi akhir. Proses ini juga membuang lebih sedikit material dan menskalakan ke volume yang tidak dapat dilakukan oleh pemesinan.
Secara garis besar, ada dua kelompok casting. Dalam proses cetakan sekali pakai, cetakan dihancurkan untuk melepaskan bagiannya, dan pengecoran pasir, busa yang hilang, dan pengecoran investasi semuanya bekerja dengan cara ini. Dalam proses cetakan permanen, perkakas baja atau grafit yang sama digunakan berulang kali, dan die casting bertekanan tinggi, die casting bertekanan rendah, dan die casting gravitasi termasuk dalam kelompok ini.
Satu klarifikasi menyelamatkan banyak kebingungan dalam rapat. Pengecoran mesin dalam arti sempit berarti pengecoran blok, kepala silinder dan bagian struktural utama dari mesin itu sendiri. Dalam rantai pasokan, frasa tersebut juga mencakup benda-benda cor yang mengelilingi mesin: penutup timing, selubung mesin, wadah oli, wadah transmisi, braket, unit pendingin, dan rumah kopling. Kedua arti tersebut penting, dan keduanya biasanya bersumber dari pemasok yang sama.
Aturan praktis: bagian berongga besar yang diproduksi dalam jumlah puluhan ribu biasanya berupa cetakan pasir atau cetakan bertekanan rendah. Bagian kecil berdinding tipis yang diproduksi dalam jumlah ratusan ribu hampir selalu merupakan die cast bertekanan tinggi.
Proses Utama yang Digunakan untuk Komponen Mesin
Kebanyakan pengecoran mesin berasal dari enam rute. Mereka berbeda dalam biaya perkakas, waktu siklus, ketebalan dinding yang dapat dicapai, penyelesaian permukaan dan kesehatan internal logam. Memilih di antara keduanya adalah soal mencocokkan bagian dengan volume, bukan memilih favorit.
| Proses | Bagian-bagian mesin yang khas | Paduan umum | Biaya perkakas | Paling cocok |
|---|---|---|---|---|
| Pengecoran pasir | Blok, kepala silinder, manifold buang | Besi abu-abu, besi ulet, aluminium | Rendah hingga sedang | Bagian besar, volume rendah hingga sedang |
| Pengecoran cetakan bertekanan tinggi | Casing mesin, penutup, wadah oli, braket, unit pendingin | Aluminium ADC12 dan A380, seng, magnesium | Tinggi | Tinggi volume, thin walls, tight tolerances |
| Die casting bertekanan rendah | Kepala silinder, rumah struktural | Aluminium A356 | Sedang hingga tinggi | Coran lebih padat, volume sedang |
| Pengecoran mati gravitasi | Piston, rumah pompa, penutup | Paduan aluminium dan hipereutektik | Sedang | Bagian padat, volume sedang |
| Pengecoran busa hilang | Blok kompleks dengan lorong internal | Aluminium, besi | Sedang | Geometri rumit, volume sedang |
| Pengecoran investasi | Komponen turbo, komponen presisi kecil | Baja tahan karat, paduan super | Tinggi | Paduan presisi dan suhu tinggi |
Mulailah dari bagiannya, bukan dari prosesnya. Sebuah die caster tidak dapat mengisi balok seberat 40 kilogram secara ekonomis, dan pengecoran pasir tidak dapat menahan ketebalan dinding yang dibutuhkan oleh desain penutup modern. Jawaban jujur mengenai proses mana yang terbaik biasanya bergantung pada tiga angka: volume tahunan, perbedaan ketebalan dinding maksimum, dan toleransi paling ketat yang benar-benar memengaruhi fungsi.
Perlu juga diingat bahwa pilihan proses dikunci sejak awal. Setelah cetakan ada, mengubah paduan atau ketebalan dinding berarti memotong baja baru. Itulah sebabnya tinjauan desain lebih penting daripada apa pun di industri ini.
Memilih Paduan: Besi, Aluminium, Magnesium dan Seng
Paduan sering kali lebih menentukan hasil akhir dibandingkan proses. Ini menentukan bobot, ekspansi termal, perilaku korosi, dan biaya pemesinan. Dalam pengerjaan mesin, empat keluarga mendominasi.
| Keluarga paduan | Penggunaan mesin pada umumnya | Mengapa dipilih | Apa yang harus diperhatikan |
|---|---|---|---|
| Besi cor kelabu | Blok mesin, liner silinder | Redaman yang sangat baik, ketahanan aus, biaya rendah | Kemampuan dinding tipis yang berat dan terbatas |
| Besi ulet | Poros engkol, beberapa balok, braket | Tinggier strength and ductility | Lebih banyak penyusutan, perlu pemberian makan dengan hati-hati |
| Aluminium A356 dan A360 | Kepala silinder, rumah struktural | Kemampuan pengecoran dan perlakuan panas yang baik | Membutuhkan sisipan atau pelapis pada permukaan aus |
| Aluminium ADC12 dan A380 | Casing mesin, penutup, panci, heat sink | Mengalir dengan baik pada cetakan, dinding tipis, hasil akhir bagus | Pengendalian porositas sangat penting |
| Magnesium AZ91 dan AM60 | Penutup, braket, rumah ringan | Sangat ringan, redaman bagus | Perlindungan korosi dan penanganan lelehan |
| Seng ZAMAK 3 dan 5 | Kurung kecil, rumah sensor, bagian wiper | Stabilitas dimensi, dinding tipis yang sangat baik | Batasan berat, tidak cocok untuk area panas |
Aluminium telah mengambil alih sebagian besar rumah mesin dan drivetrain baru karena menghilangkan beban tepat di tempat yang paling merugikan beban. Besi masih unggul dalam hal kekakuan, redaman, dan biaya per kilogram lebih penting daripada massa. Seng adalah bahan khusus: dapat dicetak dengan indah, menahan dinding yang sangat tipis dan bekerja dengan cepat, namun berat dan kehilangan kekuatannya pada suhu tinggi.
Pelajaran praktisnya adalah bahwa bagian yang sama sering kali terdapat pada dua paduan. Pendingin penerangan, misalnya, dapat diproduksi dari aluminium untuk kendaraan berperforma tinggi dan seng untuk kendaraan kompak, dengan geometri pemasangan yang identik dan perilaku termal yang berbeda. Menentukan paduan adalah keputusan sistem, bukan keputusan pembelian.
Pengecoran Komponen Mesin Langkah demi Langkah
Casing mesin die cast bergerak melalui urutan yang dapat diprediksi. Urutannya terlihat sederhana pada diagram alur, namun setiap langkah membawa variabel yang menentukan apakah bagian yang sudah jadi akan dijual atau dibuang.
- Tinjauan desain dan DFM. Geometri bagian, garis perpisahan, sudut rancangan, posisi gerbang dan tata letak ejektor ditinjau bersama-sama. Sebagian besar masalah pengecoran dirancang pada tahap ini, jauh sebelum baja dipotong.
- Pembuatan perkakas. Cetakan atau pola dikerjakan dengan mesin, diberi perlakuan panas, dan dipasang. Perkakas die casting biasanya dibuat dari baja H13, dengan sisipan yang diperkeras di area dengan keausan tinggi di sekitar gerbang dan inti.
- Uji coba dan pengambilan sampel. Alat dijalankan, bagian pertama diukur, dan jendela proses ditetapkan: tekanan tembakan, suhu cetakan, waktu siklus, tingkat vakum jika memungkinkan.
- Perawatan meleleh dan meleleh. Paduannya dilebur, dihilangkan gasnya, dan butirannya dimurnikan. Kandungan hidrogen dan kadar besi dipantau, karena keduanya mendorong porositas dan keduanya tidak terlihat pada bagian akhir.
- Mengisi rongga. Dalam die casting, selongsong peluru mendorong logam melalui pelari dan gerbang ke dalam rongga dalam milidetik. Pola pengisian menentukan di mana udara yang terperangkap berakhir, dan menentukan di mana bagian tersebut akan bocor.
- Solidifikasi dan ejeksi. Pengecoran membeku dalam hitungan detik. Pin ejektor mendorongnya dengan jelas, dan kontrol termal pada cetakan menjaga lengkungan dan titik panas tetap terkendali.
- Degating dan deburring. Pelari, luapan, dan kilatan dihilangkan, kemudian finishing getar, mesin press tumbling atau trimming membersihkan bagian tepinya.
- permesinan. Pengoperasian CNC menambahkan lubang, ulir, permukaan penyegelan, dan lubang pemasangan dengan toleransi yang tidak dapat ditahan oleh permukaan cetakan apa pun.
- Perawatan permukaan. Peledakan tembakan, anodisasi, pelapisan bubuk, pelapisan elektronik, atau konversi kromat melindungi bagian tersebut dan memberikan tampilan yang konsisten di seluruh batch.
- Inspeksi dan pengepakan. Laporan dimensi, uji kebocoran, gambar sinar-X, dan sertifikat material disertakan bersama pengiriman, sehingga pelanggan dapat melacak setiap batch kembali ke nomor panas.
Dua dari langkah tersebut patut mendapat perhatian ekstra. Perlakuan lelehan tidak terlihat namun sangat menentukan, karena lelehan dengan kadar gas yang buruk akan menghasilkan komponen yang lolos inspeksi visual dan gagal dalam uji tekanan. Permesinan adalah tempat pengecoran suara mendapatkan reputasinya, karena pengecoran dengan porositas internal sering kali hanya akan terbuka jika lubang dimasukkan ke dalamnya.
Suku Cadang Mesin Mana yang Sebenarnya Dicetak?
Di dalam mesin modern, daftar pemerannya lebih panjang dari perkiraan kebanyakan orang. Ini termasuk blok, kepala silinder, wadah oli, penutup katup, penutup timing, manifold masuk, manifold buang, rumah turbo, rumah pompa air, rumah termostat, dudukan mesin, dan braket kecil ekor panjang.
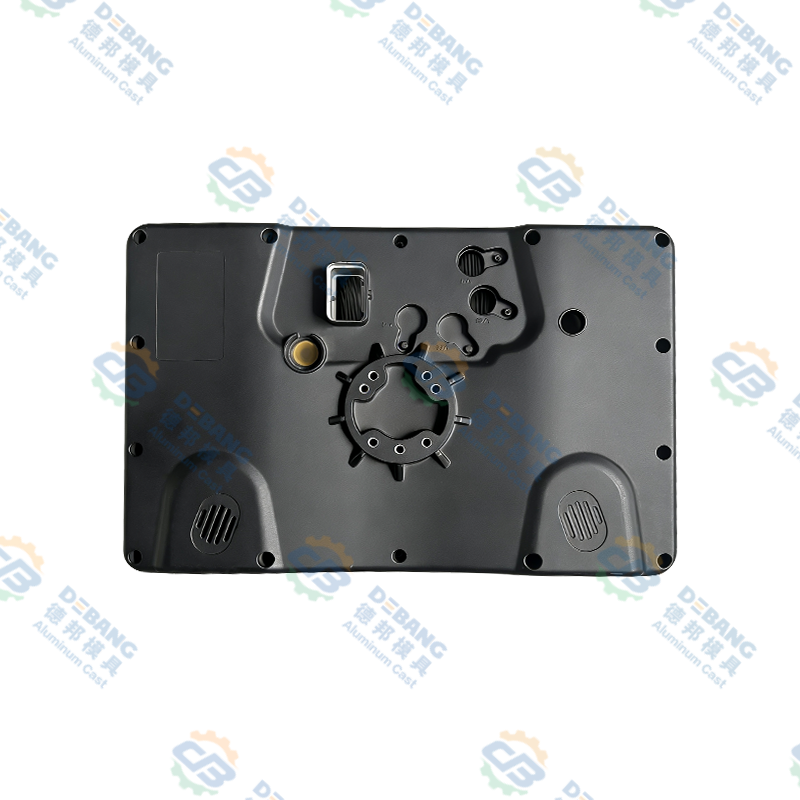
Di luar inti pembakaran, bagian die cast yang paling umum adalah casing mesin itu sendiri, terkadang disebut penutup timing, penutup depan, atau rumah aksesori. Ini berdinding tipis, memiliki alur penyegelan, menopang bos baut dan sering kali dilengkapi lubang bantalan untuk poros. Itu harus rata, stabil secara dimensi dan benar-benar bebas dari porositas dinding, karena memisahkan minyak di satu sisi dari udara di sisi lain.
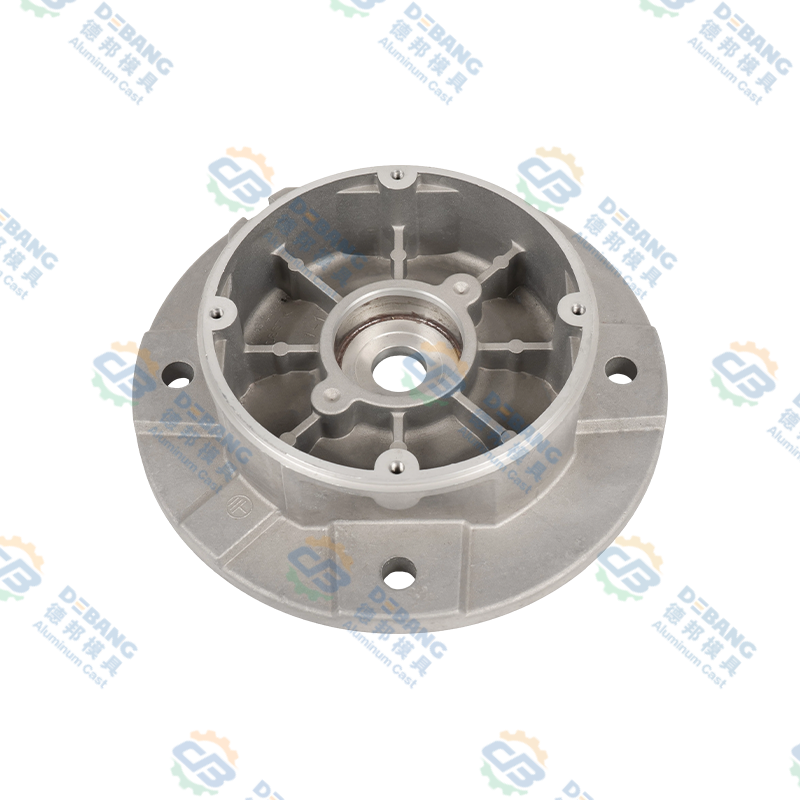
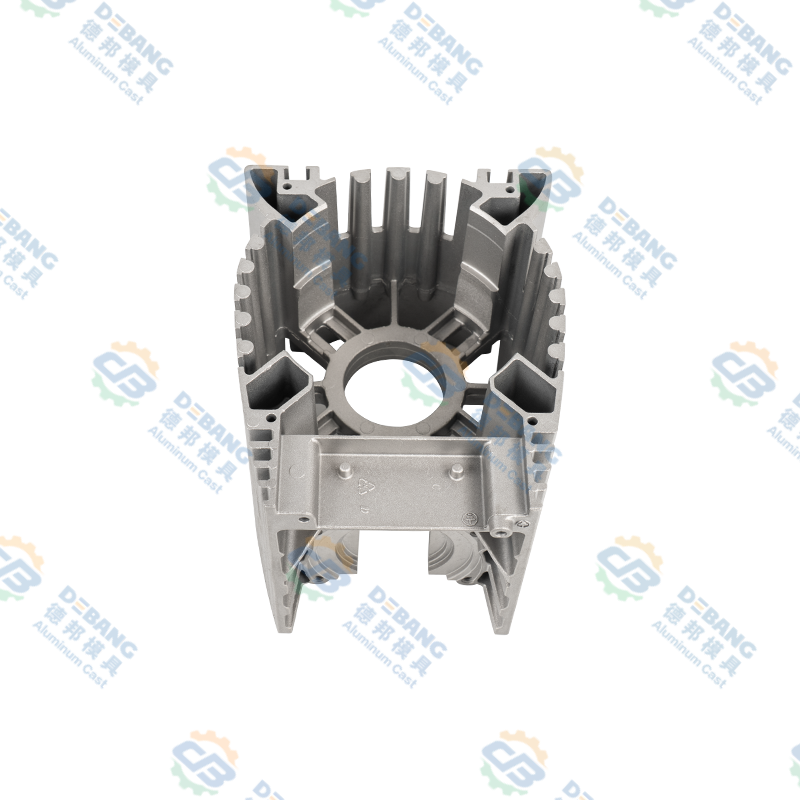 Casing Mesin Aluminium Die Casting dan Rumah Pengontrol Casing mesin die-cast aluminium atau rumah pengontrol otomotif dengan sirip pembuangan panas dan konstruksi terintegrasi, cocok untuk penyegelan berdinding tipis dan kekakuan struktural. Lihat Produk →
Suku cadang seperti ini memberi penghargaan kepada pemasok yang mengendalikan seluruh rantai. Jika perkakas dipotong di satu tempat, pengecoran dituangkan di tempat lain, dan pemesinan disubkontrakkan ke tempat ketiga, tidak seorang pun mengetahui ketebalan dinding yang menyebabkan kebocoran. Pemasok tunggal mulai dari desain cetakan hingga pengecoran mesin jadi menghilangkan kesenjangan tersebut.
Coran di Sekitar Mesin: Transmisi, Kopling, dan Bagian Termal
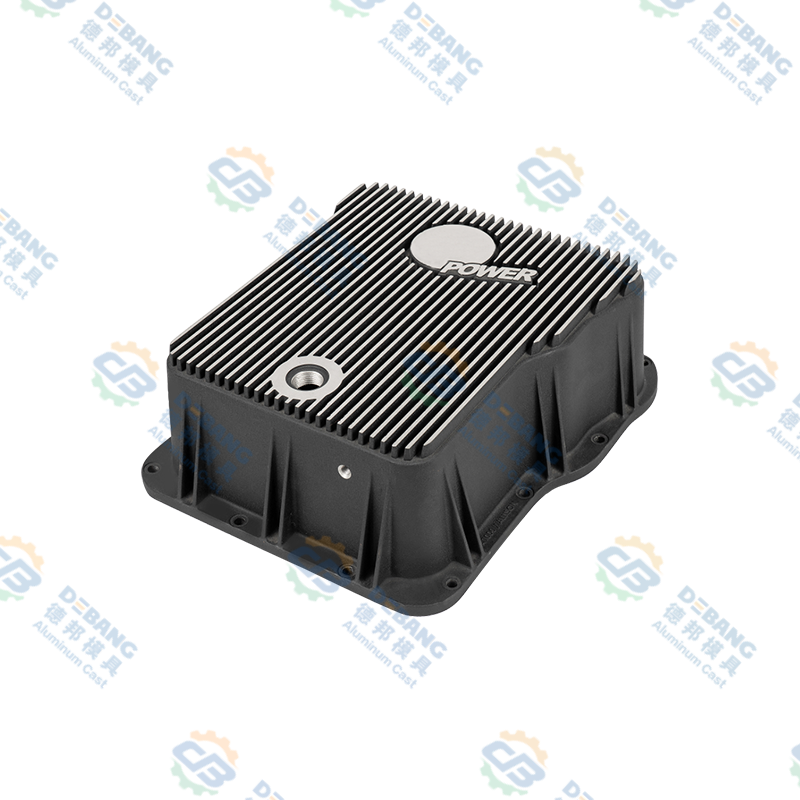
Mesinnya tidak bekerja sendiri, begitu pula dengan pengecorannya. Wadah oli transmisi berada di bagian bawah drivetrain, mengumpulkan cairan dan berfungsi ganda sebagai penutup struktural. Mereka biasanya berukuran besar, datar dan berusuk, dengan bos sumbat pembuangan dan flensa penyegel yang harus tetap rata setelah bertahun-tahun mengalami siklus termal.
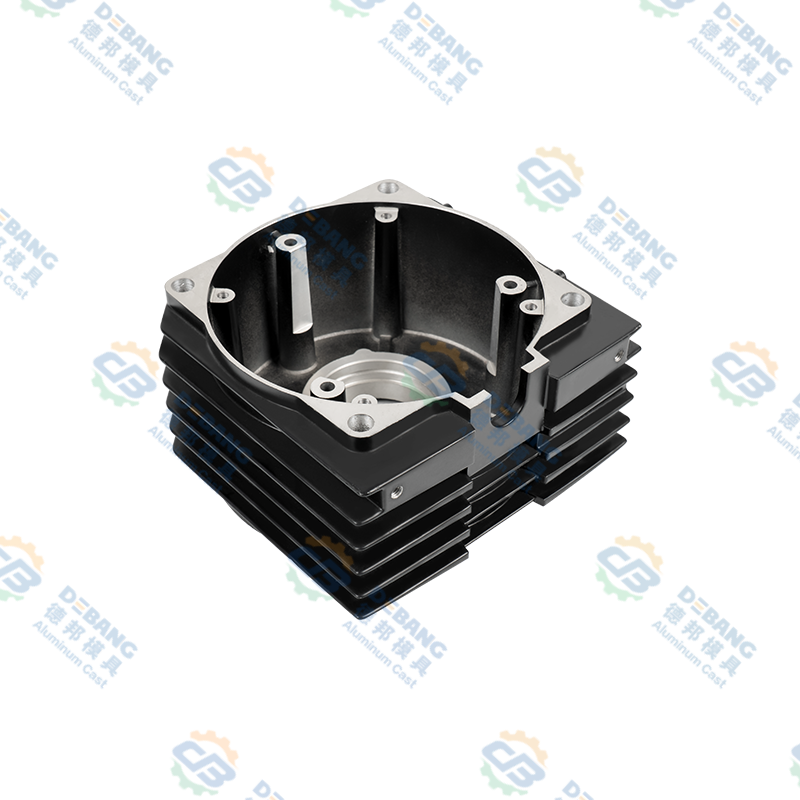
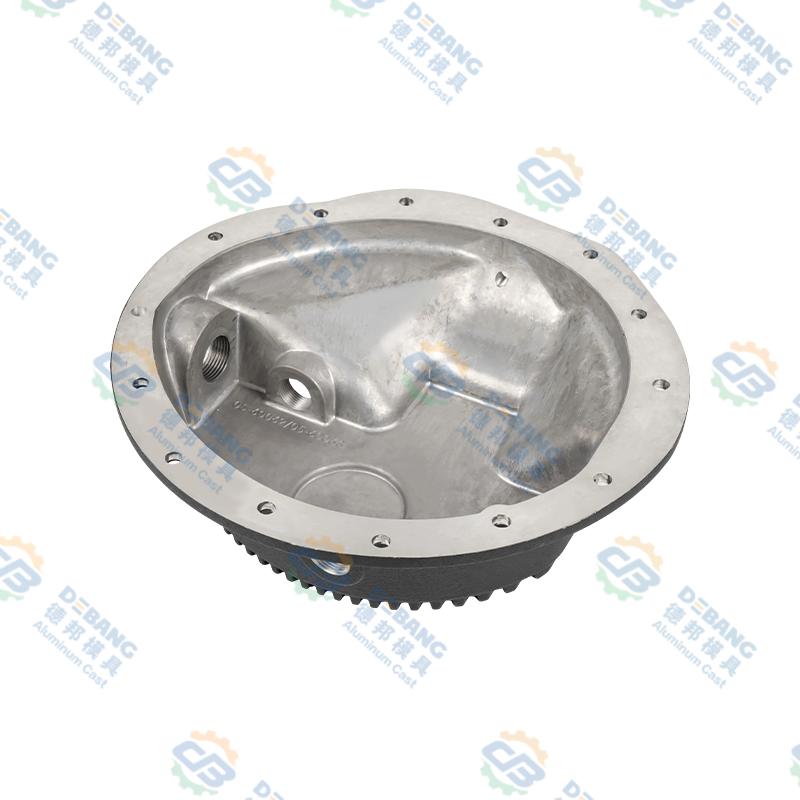 Panci Transmisi Aluminium Die Casting untuk Drivetrain Otomotif Panci transmisi die-cast aluminium ini menekankan lapisan tahan korosi dan penyegelan anti bocor untuk peran pengumpulan cairan drivetrain di bawah kendaraan. Lihat Produk →
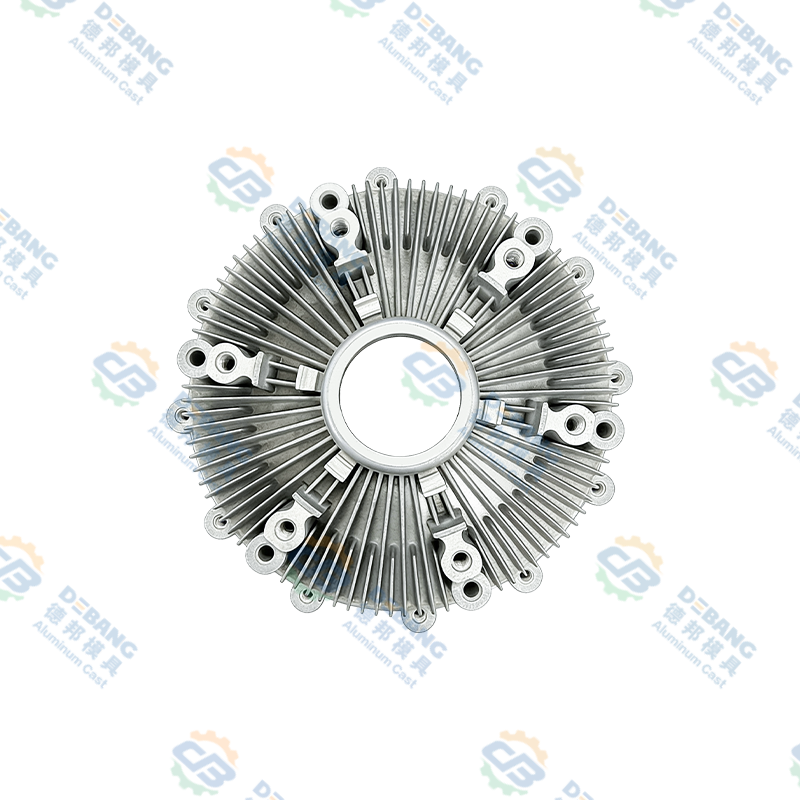
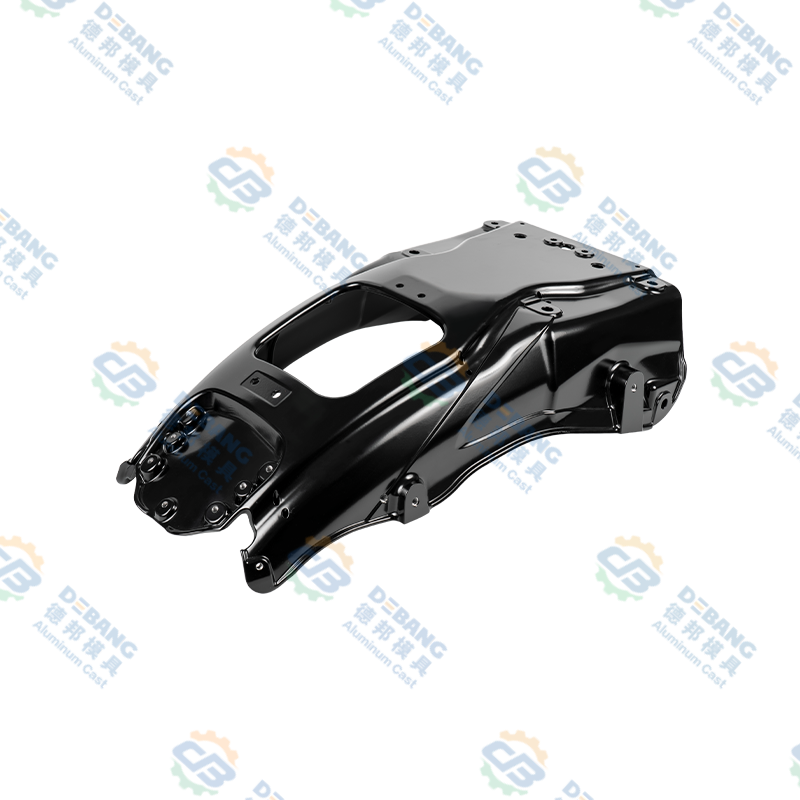
Komponen kopling merupakan tantangan yang berbeda. Suku cadang kopling oli silikon untuk kendaraan tugas berat beroperasi di bawah beban dan suhu terus menerus, sehingga keakuratan dimensi dan kesehatan internal lebih penting daripada penampilan. Ketebalan dinding harus cukup seragam untuk menghindari hot spot, dan stok permesinan harus cukup dapat diprediksi sehingga bagian akhir dapat seimbang.
 Komponen Kopling Minyak Silikon Die Casting Aluminium Komponen kopling oli silikon die-cast aluminium tugas berat untuk kipas pendingin mesin, menyesuaikan kecepatan kipas dengan suhu untuk mendukung pendinginan dan penghematan bahan bakar. Lihat Produk →
Bagian termal melengkapi gambarannya. Dengan peralihan ke drivetrain listrik dan hibrida, coran telah berpindah dari blok mesin ke rumah baterai, kotak inverter, rumah motor, dan unit pendingin penerangan. Logamnya seringkali sama, ketebalan dinding seringkali lebih tipis, dan persyaratan penyegelan biasanya lebih ketat. Pemasok yang sudah memahami casing mesin cenderung cepat beradaptasi dengan suku cadang tersebut, karena disiplin yang mendasarinya sama.
Aturan Desain Yang Menjaga Suara Mesin
Coran yang baik dirancang, bukan diperiksa keberadaannya. Aturan berikut berlaku untuk hampir semua pengecoran yang berhubungan dengan mesin, apa pun prosesnya.
- Jaga ketebalan dinding seseragam mungkin. Bagian yang tebal mendingin secara perlahan dan menarik logam dari bagian yang tipis, sehingga menciptakan rongga penyusutan.
- Gunakan fillet yang banyak di sudut bagian dalam. Sudut tajam memusatkan tegangan dan membatasi aliran logam.
- Tambahkan draf pada setiap wajah vertikal. Tanpanya, bagian tersebut akan terseret saat dikeluarkan dan permukaannya robek.
- Desain rib daripada atasan yang tebal. Kekakuan berasal dari geometri, bukan dari massa.
- Tempatkan tunjangan pemesinan hanya di tempat pemesinan benar-benar akan dilakukan. Stok ekstra pada permukaan cor berarti logam terbuang dan waktu siklus ekstra.
- Pikirkan tentang lokasi pin ejektor sejak dini. Pin yang mendarat di permukaan penyegel adalah kebocoran yang menunggu untuk terjadi.
- Jaga agar lubang inti tetap sederhana dan sejajar dengan arah pembukaan cetakan. Inti samping menambah biaya dan pemeliharaan.
- Tentukan toleransi yang sesuai dengan proses. Toleransi yang terlalu ketat pada permukaan cor akan meningkatkan biaya perkakas dan tingkat kerusakan tanpa meningkatkan fungsi.
Jika aturan ini dipatuhi, pengecoran tiba di pusat permesinan dalam kondisi yang dapat diprediksi, dan seluruh program berjalan lebih cepat. Jika hal ini diabaikan, pengambilan sampel pertama akan menjadi negosiasi yang mahal.
Cacat Umum dan Cara Mencegahnya
Setiap pabrik pengecoran menyimpan daftar cacatnya dalam hati, karena masing-masing pabrik mempunyai tanda dan penyebabnya. Keenam ini paling sering muncul pada pengecoran mesin.
Porositas gas
Rongga internal berbentuk bulat yang disebabkan oleh udara yang terperangkap atau hidrogen terlarut. Dicegah dengan ventilasi yang lebih baik, bantuan vakum, dan degassing lelehan yang tepat.
Porositas penyusutan
Rongga tidak beraturan pada bagian tebal yang membeku terakhir kali. Dicegah dengan ketebalan dinding yang seragam, feeding yang lebih baik, dan suhu die yang terkontrol.
Penutupan dingin
Dua bagian depan logam bertemu tanpa menyatu, meninggalkan jahitan yang terlihat dan sambungan yang lemah. Dicegah dengan suhu cetakan yang lebih tinggi dan pengisian yang lebih cepat.
Kilatan
Logam keluar di sepanjang garis perpisahan. Dicegah dengan pemeliharaan die, kekuatan penjepitan yang benar, dan tekanan tembakan yang terkontrol.
halaman melengkung
Distorsi setelah ejeksi karena pendinginan yang tidak merata. Dicegah dengan sirkuit pendingin yang seimbang dan waktu ejeksi yang tepat.
Menyolder
Aluminium menempel pada permukaan cetakan, meninggalkan bekas yang kasar. Dicegah dengan pelapisan mati, kontrol suhu dan bahan kimia paduan yang sesuai.
Polanya konsisten: hampir setiap cacat disebabkan oleh suhu, pola pengisian, atau kualitas logam. Itulah sebabnya pemantauan proses lebih berharga daripada pemeriksaan akhir. Bagian yang dibuang setelah pemesinan telah menghabiskan tenaga kerja, energi, dan masa pakai alat.
Kontrol Kualitas Saat Pengecoran Suku Cadang Mesin
Perencanaan kualitas untuk pengecoran mesin dimulai dengan fungsi bagiannya. Penutup yang menampung minyak memerlukan tekanan yang ketat. Braket membutuhkan pengulangan dimensi. Unit pendingin memerlukan integritas dinding agar panas dapat benar-benar merambat melalui logam.
Dalam praktiknya, rencana pengendalian tipikal menggabungkan beberapa lapisan. Pemeriksaan spektrometer memastikan sifat kimia paduan sebelum lelehan digunakan. Pemantauan dalam proses mencatat profil pengambilan gambar dan suhu cetakan. Inspeksi dimensi menggunakan kaliper, pengukur, dan mesin pengukur koordinat untuk fitur-fitur penting. Metode non-destruktif seperti sinar-X dan pengujian tekanan atau kebocoran mencari rongga internal yang tidak dapat ditemukan oleh inspeksi visual. Terakhir, pemeriksaan destruktif pada bagian sampel mengungkap struktur mikro, kekerasan, dan tingkat porositas sebenarnya.
Dokumentasi sama pentingnya dengan pengujian. Pemasok pengecoran harus dapat menunjukkan kepada pelanggan catatan inspeksi untuk batch tertentu, yang disesuaikan dengan nomor panas dan mesin. Ketertelusuran itulah yang mengubah pengiriman menjadi hubungan pasokan yang andal, dan itulah alasan kami memperlakukan catatan inspeksi kami sebagai produk tersendiri. Anda dapat membaca lebih lanjut tentang bagaimana kami melakukan pendekatan ini di kami halaman berkualitas .
Biaya, Perkakas dan Waktu Pimpin
Pembeli sering kali meminta satu nomor per bagian, namun harga pengecoran adalah jumlah dari beberapa biaya yang sangat berbeda. Bagan di bawah menunjukkan secara kasar bagaimana total biaya program komponen mesin die cast aluminium biasanya dibagi.
Dua kesimpulan menyusul. Pertama, material dan perkakas mendominasi, sehingga perubahan kecil pada ketebalan dinding dapat menggerakkan harga satuan lebih besar dibandingkan negosiasi panjang mengenai tarif tenaga kerja. Kedua, pembelanjaan yang berkualitas bukanlah pengeluaran tambahan. Merupakan asuransi termurah terhadap klaim garansi atas cover yang bocor.
Waktu tunggu mengikuti logika serupa. Perkakas biasanya memerlukan waktu beberapa minggu mulai dari pembekuan desain hingga sampel pertama, dan perlengkapan pemesinan menambah waktu. Jadwal yang realistis memungkinkan dilakukannya putaran pengambilan sampel, koreksi desain jika diperlukan, dan batch pra-produksi kecil sebelum peningkatan penuh.
Bekerja Dengan Mitra Die Casting
Kegagalan paling umum dalam proyek pengecoran bukanlah kegagalan teknis. Ini adalah kesenjangan serah terima. Pembuat perkakas menyalahkan pengecoran, pengecoran menyalahkan batch paduan, dan bengkel permesinan menemukan masalah yang telah ada sejak pengambilan gambar pertama.
Pemasok yang menangani desain cetakan, pengecoran, operasi sekunder, pemesinan presisi, perawatan permukaan, dan perakitan dalam satu atap menghilangkan sebagian besar risiko tersebut. Hal ini juga memperpendek putaran umpan balik: ketika lubang mesin menunjukkan adanya porositas, pabrik pengecoran akan mengetahuinya pada minggu yang sama, bukan pada kuartal yang sama.
Jika Anda merencanakan pengecoran mesin atau drivetrain baru, ada baiknya mengajak mitra pabrikan ke dalam percakapan sebelum gambar dibekukan. Diskusi singkat tentang garis perpisahan, ketebalan dinding, dan stok pemesinan dapat menghemat seluruh siklus perkakas. Sama-sama berbicara dengan tim kami tentang proyek Anda, apakah itu satu bagian atau sekumpulan komponen.
Pertanyaan yang Sering Diajukan
Apakah pengecoran blok mesin sama dengan pengecoran mati?
Tidak. Blok mesin biasanya terbuat dari pasir atau cetakan bertekanan rendah dari besi atau aluminium, karena ukurannya besar dan bagian dalamnya memerlukan cetakan yang dapat dipecah. Die casting bertekanan tinggi biasanya digunakan untuk bagian yang lebih kecil dan tipis seperti casing, penutup, panci, dan braket, di mana volume tinggi dan toleransi yang ketat membenarkan biaya cetakan baja.
Logam apa yang digunakan untuk pengecoran bagian-bagian mesin?
Besi cor kelabu dan besi ulet mendominasi balok dan poros engkol tradisional. Paduan aluminium seperti A356, A360, ADC12 dan A380 digunakan untuk kepala, rumah, penutup, dan bagian termal. Magnesium terdapat pada penutup dan braket yang ringan, sedangkan seng digunakan untuk komponen presisi kecil yang memerlukan dinding sangat tipis.
Mengapa suku cadang mesin cor masih memerlukan pemesinan?
Karena pengecoran menghasilkan bentuk yang hampir bersih, bukan bentuk jadi. Permukaan cor tidak dapat memenuhi toleransi yang diperlukan untuk lubang bantalan, permukaan penyegelan atau lubang berulir. Pemesinan menghilangkan lapisan logam yang terkontrol untuk mencapai toleransi tersebut, dan juga memperlihatkan porositas internal yang jika tidak maka akan gagal dalam servis.
Berapa lama waktu yang dibutuhkan untuk mencetak dan mengirimkan komponen mesin?
Untuk suku cadang baru, berikan waktu beberapa minggu untuk desain dan pembuatan perkakas, kemudian putaran pengambilan sampel untuk memvalidasi dimensi dan parameter proses. Produksi komponen yang matang berlangsung cepat, sering kali diukur dalam hitungan hari, namun total waktu tunggu juga mencakup pengadaan material, permesinan, perawatan permukaan, inspeksi, dan pengiriman.
Apakah porositas pada bagian mesin cor dapat diperbaiki?
Porositas permukaan yang kecil terkadang dapat ditutup dengan impregnasi, namun porositas struktural di area yang kedap tekanan atau menahan beban tidak boleh diperbaiki. Jawaban yang tepat adalah dengan memperbaiki prosesnya, menyesuaikan gerbang atau pendinginnya, dan mengambil sampel ulang. Memperbaiki kekosongan internal menyembunyikan masalah daripada menyelesaikannya.
Bagaimana saya tahu casting tidak akan bocor?
Kekencangan kebocoran dirancang dan dikendalikan, bukan diharapkan. Dimulai dengan simulasi pengisian, dilanjutkan dengan pengendalian kualitas leleh dan suhu cetakan, dan diakhiri dengan pengujian tekanan atau kebocoran pada bagian produksi. Pemeriksaan sinar-X pada sampel memastikan bahwa struktur internal sesuai dengan maksud desain.
Pengecoran mesin adalah subjek yang menghargai kesabaran. Prosesnya, paduannya, dan geometrinya semuanya berinteraksi, dan keputusan yang dibuat pada pertemuan desain pertama biasanya muncul dalam tingkat skrap setahun kemudian. Lakukan hal-hal mendasar dengan benar, pertahankan rantai pasokan tetap pendek, dan kendalikan lelehan serta perkakas dengan keseriusan yang sama, dan pengecoran akan melakukan tugasnya dengan tenang demi masa pakai kendaraan.
Jika Anda menginginkan opini kedua tentang bagian yang sedang Anda kembangkan, kirimkan gambarnya kepada kami. Percakapan singkat tentang ketebalan dinding, garis perpisahan, dan stok permesinan biasanya merupakan saat yang paling berharga dalam keseluruhan proyek.
Berita Terbaru
Pelajari Lebih Lanjut Tentang Berita Industri
-
28
Sep
 Paduan Seng Zamak 3: Properti, Aplikasi Die Casting, dan Panduan Pemilihan untuk OEMKetika bagian logam memerlukan geometri yang rumit, toleransi yang ketat, dan penyelesaian permukaan yang baik dengan biaya yang wajar, Zamak 3 sering kali menjadi pilihan pertama para insinyur ...
-
07
Sep
Die Casting di Industri Otomotif: Pilihan Paduan, Toleransi, dan Pemilihan OEMSeorang pemimpin program otomotif pernah mengirimi kami panci transmisi yang terus gagal dalam uji kebocoran. Ketebalan dinding bergeser, porositas muncul, dan jalur produksi berhenti dua kali s... -
16
Jul
Panduan Teknis Lengkap: Apa Itu Komponen Aluminium Die Cast dan Tinjauan Komprehensif Proses Die Casting Paduan AluminiumDaftar Isi Definisi Langsung Proses Manufaktur Apa Itu Komponen Pemil... -
02
Sep
Magnesium vs Aluminium Die Casting: Perbandingan Kepadatan, Kekuatan, Biaya, dan AplikasiSeorang insinyur OEM yang sedang meninjau komponen kendaraan listrik baru sampai pada persimpangan jalan yang lazim: apakah housing ini terbuat dari magnesium atau aluminium? Jawabannya bukanlah...