Desain HPDC: Panduan Praktis untuk Desain Cetakan Die Casting Tekanan Tinggi
 2026.11.02
 Berita Industri
Die casting bertekanan tinggi mempunyai reputasi sebagai proses bentuk yang hampir bersih, yang membuatnya terdengar seolah-olah sebagian besar pekerjaan sebenarnya terjadi di dalam mesin. Pada kenyataannya, hampir setiap karakteristik kualitas pengecoran, mulai dari pola pengisian dan porositas hingga kerataan dan masa pakai perkakas, telah ditentukan pada tahap desain. Desain HPDC adalah disiplin yang mengambil keputusan dengan sengaja: seperti apa geometri bagiannya, bagaimana logam akan bergerak melalui rongga, ke mana panas akan mengalir, dan bagaimana alat akan membuka, mengeluarkan, dan bertahan dalam beberapa ratus ribu siklus.
Panduan ini menjelaskan cara kami mendekati pekerjaan di Debang Mold, pembuat cetakan die casting dan die caster OEM yang berbasis di Ningbo, Tiongkok yang telah menjalankan proyek HPDC sejak tahun 1991. Panduan ini ditulis untuk para insinyur dan pembeli yang ingin memahami seperti apa desain die casting yang bagus, dan mengapa beberapa alat bekerja dengan tenang selama bertahun-tahun sementara yang lain melawan operatornya sejak awal.
Apa yang dicakup oleh panduan ini
- Bagaimana desain bagian dan desain cetakan cocok dalam satu proyek
- Urutan langkah demi langkah dari pencetakan komponen hingga pelepasan perkakas
- Aturan geometri untuk dinding, angin, rusuk, dan atasan
- Keputusan gerbang, luapan, dan ventilasi
- Tata letak pendinginan dan keseimbangan termal
- Bagaimana pilihan paduan membentuk kembali alat, bukan hanya bagiannya
- Kesalahan desain yang muncul hampir di setiap review
Apa yang Sebenarnya Dicakup oleh Desain HPDC
Orang menggunakan ungkapan desain HPDC untuk mengartikan dua hal yang terkait namun berbeda: desain pengecoran itu sendiri, dan desain cetakan yang memproduksinya. Keduanya penting, dan tidak ada yang bisa diselesaikan tanpa yang lain.
Desain pengecoran, sering disebut desain bagian atau desain manufaktur, bekerja berdasarkan geometri yang dibutuhkan pelanggan. Artinya, bagian dinding cukup tebal untuk diisi tetapi cukup tipis untuk didinginkan, sudut aliran udara yang memungkinkan bagian tersebut terlepas, fillet yang menyebarkan tegangan, dan fitur yang dapat dikerjakan tanpa membuka porositas bawah permukaan.
Desain cetakan mengubah geometri tersebut menjadi perangkat keras: tata letak garis pemisah dan rongga, sistem gerbang dan pelari, strategi luapan dan ventilasi, sirkuit pendingin, tata letak ejektor, perosotan dan inti, serta toleransi yang harus dipenuhi oleh bengkel perkakas. Ini juga merupakan latihan ekonomi. Alat dengan dua rongga, empat perosotan, dan blok vakum harganya jauh lebih mahal dibandingkan alat dengan rongga tunggal dengan tarikan lurus yang sederhana, dan harga suku cadang harus sesuai dengan perbedaan tersebut selama masa pakai program.
Di sebagian besar proyek, keduanya terus-menerus tumpang tindih. Mengubah satu derajat draft pada model bagian dapat menghilangkan slide dari cetakan. Menambahkan bos kecil mungkin memerlukan pin ejektor tambahan. Bolak-balik, yang dilakukan lebih awal dan di layar daripada terlambat dan secara baja, adalah nilai sebenarnya dari desain HPDC.
Urutan Desain, Langkah demi Langkah
Setiap proyek memiliki keunikannya masing-masing, namun urutan dasarnya konsisten. Di toko kami biasanya terlihat seperti ini.
- Tinjauan fungsional dari bagian cetak. Apa fungsi komponen tersebut, permukaan mana yang penting, beban, penyegelan, atau persyaratan termal apa yang diterapkan?
- Pemilihan paduan dan mesin. Paduan ini mengatur suhu penuangan, fluiditas dan penyusutan; mesin mengatur gaya penguncian, kapasitas tembakan, dan ukuran pelat.
- Garis perpisahan dan draf. Garis pemisah diposisikan sedemikian rupa sehingga bagian tetap berada di satu bagian, potongan yang terpotong dapat dihindari, dan garis saksi yang terlihat berada di tempat yang dapat diterima.
- Ketebalan dan transisi dinding. Dinding yang seragam dan transisi bertahap dibuat sebelum pekerjaan gerbang dimulai.
- Tata letak gerbang dan pelari. Lokasi gerbang, luas gerbang, dan target waktu pengisian dihitung berdasarkan volume rongga dan ketebalan dinding.
- Desain luapan dan ventilasi. Udara harus keluar segera setelah logam masuk, sehingga luapan, ventilasi dan, jika diperlukan, bantuan vakum direncanakan bersama dengan gerbang.
- Tata letak sirkuit pendingin. Saluran, penyekat, dan bubbler ditempatkan untuk menarik panas keluar dari bagian yang tebal terlebih dahulu.
- Ejeksi, slide dan inti. Posisi ejektor, arah geser, dan tarikan inti ditentukan dengan aliran udara yang memungkinkan pelepasan yang bersih.
- Simulasi dan review alat. Pengisian, pemadatan dan perilaku termal diperiksa, kemudian gambar pahat dilepaskan untuk pembuatan.
- Uji coba, pengambilan sampel, dan iterasi. Gambar pertama mengkonfirmasi atau memperbaiki asumsi, dan catatan desain diperbarui untuk produksi.
Langkah ketiga hingga kedelapan adalah tahap di mana sebagian besar biaya produksi diputuskan secara diam-diam. Alat yang mudah dijalankan hampir selalu merupakan alat yang ditentukan secara cermat pada tahapan ini.
Aturan Geometri Yang Menentukan Apakah Suatu Alat Berjalan Dengan Baik
Beberapa aturan desain sudah lama, teruji, dan patut diikuti kecuali ada alasan khusus untuk tidak melakukannya. Tabel di bawah ini merangkum pedoman yang paling sering kami gunakan mengenai pengecoran aluminium dan seng untuk aplikasi otomotif dan industri.
| Fitur | Pedoman umum | Mengapa itu penting |
|---|---|---|
| Dinding minimal, aluminium | 1,2 hingga 2,5 mm | Dinding yang lebih tipis terisi dengan cepat tetapi membeku lebih awal dan mungkin terisi pendek |
| Dinding minimal, seng | 0,6 hingga 1,5 mm | Seng mengalir lebih jauh pada suhu yang lebih rendah, sehingga menghasilkan detail yang halus |
| Transisi dinding | Bertahap, meruncing setidaknya tiga kali lipat perubahannya | Perubahan mendadak menciptakan hot spot, penyusutan porositas, dan lengkungan |
| Draf, permukaan luar | Minimal 1 hingga 2 derajat | Mengurangi gaya ejeksi, lecet, dan keausan cetakan |
| Draf, lubang berinti, dan rusuk dalam | 2 hingga 5 derajat | Logam menyusut menjadi inti, sehingga fitur yang lebih dalam memerlukan lebih banyak aliran udara |
| Jari-jari sudut dalam | Setidaknya 0,5 kali dinding yang bersebelahan | Meningkatkan aliran logam dan menurunkan konsentrasi tegangan |
| Ketebalan tulang rusuk | 0,6 hingga 0,8 kali dinding nominal | Mencegah bekas tenggelam pada permukaan berlawanan |
| Ketebalan dinding bos | Sekitar 0,75 kali tembok utama | Bagian tebal yang terisolasi didinginkan terakhir dan menarik porositas |
| Stok permesinan | 0,3 hingga 0,8 mm per permukaan | Stok tambahan memerlukan waktu siklus dan dapat menyebabkan rongga bawah permukaan |
Sudut membulat lebih penting daripada yang diperkirakan banyak desainer. Sudut dalam yang tajam merupakan penambah tegangan pada bagian akhir dan memerangkap panas pada cetakan, sedangkan radius kira-kira setengah ketebalan dinding biasanya cukup untuk membuat keduanya berperilaku.
Gating, Overflow dan Ventilasi
Sistem gating adalah bagian dari desain HPDC yang mendapat perhatian paling besar setelah cacat muncul, itulah sebabnya mengapa perbaikan pertama kali perlu dilakukan. Tujuannya sederhana: mengisi rongga dengan cepat dan lancar, menjaga agar bagian depan logam tetap bergerak ke satu arah, dan membiarkan logam terakhir tiba menyelesaikan perjalanannya dalam luapan, bukan di dalam dinding struktural.
Dalam praktiknya, hal ini berarti memilih area gerbang berdasarkan waktu pengisian dan volume rongga yang diinginkan, bertujuan untuk mendapatkan kecepatan gerbang yang mengatomisasi logam tanpa merusak dinding rongga, dan mengarahkan aliran dari bagian tebal ke bagian tipis, bukan sebaliknya. Jika suatu bagian mempunyai beberapa simpul tebal, gerbang dan luapan tersendiri sering kali diperlukan sehingga setiap simpul mempunyai suplai logamnya sendiri dan jalurnya sendiri untuk keluarnya udara.
Ventilasi patut mendapat perhatian yang sama. Udara yang terperangkap dalam rongga menghasilkan porositas, lecet, dan pengisian yang tidak lengkap, dan udara yang tidak dapat keluar melalui ventilasi sering kali dikeluarkan dengan bantuan vakum. Alat yang berventilasi baik juga bekerja pada tekanan injeksi yang lebih rendah, sehingga memperpanjang umur cetakan. Untuk suku cadang dengan persyaratan kesehatan internal yang ketat, vakum yang dikombinasikan dengan tata letak luapan yang seimbang biasanya mengungguli gerbang yang lebih tebal.
Keseimbangan Termal dan Tata Letak Pendinginan
Pendinginan adalah bagian paling lambat dari siklus dan salah satu pengaruh paling kuat terhadap kehidupan. Jika alat mendingin secara tidak merata, salah satu area rongga tetap panas, bagian tersebut melengkung ke arah tersebut, dan operator mengimbanginya dengan semprotan cetakan ekstra, yang menyebabkan keseimbangan termal semakin keluar dari garis.
Tata letak pendinginan yang baik dimulai dari bagiannya. Masukan panas mengikuti ketebalan bagian, sehingga simpul yang paling tebal membutuhkan pendinginan paling banyak dan paling dekat dengan rongga. Saluran biasanya ditempatkan pada jarak dari permukaan rongga yang kira-kira sama dengan dua hingga tiga diameter saluran, dan saluran tersebut sejajar dengan permukaan rongga, bukan melintasinya. Inti dalam dan pin ramping didinginkan dengan baffle atau bubbler, dan slide didinginkan secara terpisah agar tidak tersangkut.
Paduan seng sekitar 390 °C
Paduan aluminium sekitar 600 °C
Paduan magnesium sekitar 630 °C
Bagan di atas membandingkan suhu penuangan tipikal di ketiga kelompok paduan. Semakin tinggi suhunya, semakin banyak tegangan termal yang diserap baja cetakan di setiap siklusnya, yang merupakan salah satu alasan perkakas seng sering kali bertahan lebih lama dibandingkan perkakas aluminium dengan kompleksitas serupa.
Kelelahan akibat panas, bukan keausan, adalah hal yang biasanya mengakhiri umur sebuah cetakan. Retakan dimulai pada sudut dalam yang tajam dan pada tepi saluran pendingin, kemudian berkembang hingga terlihat pada permukaan pengecoran. Jari-jari yang mulus, jarak saluran yang masuk akal, dan pemanasan awal yang konsisten semuanya menunda momen itu.
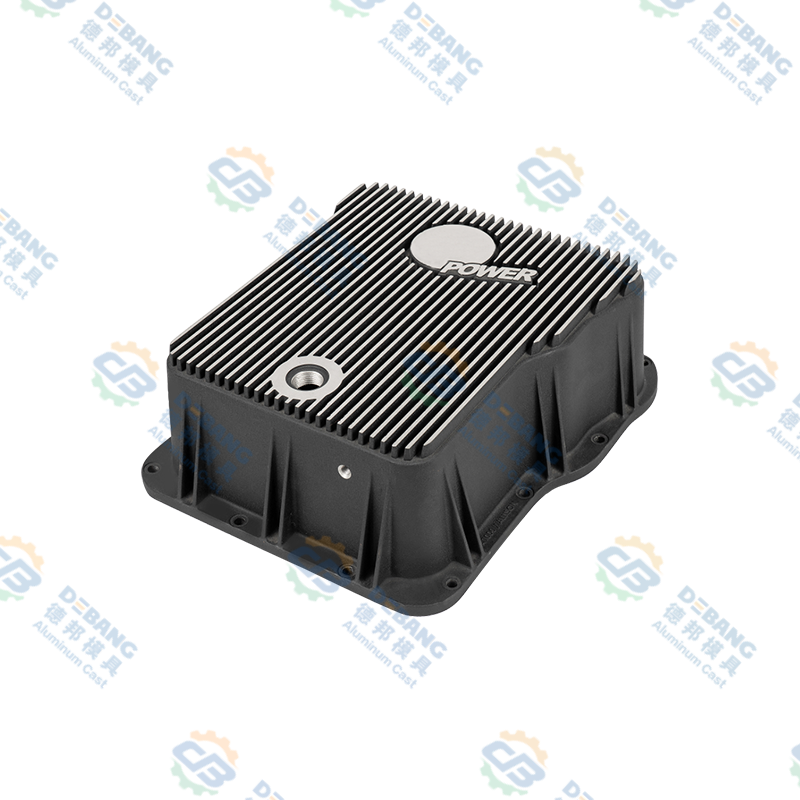
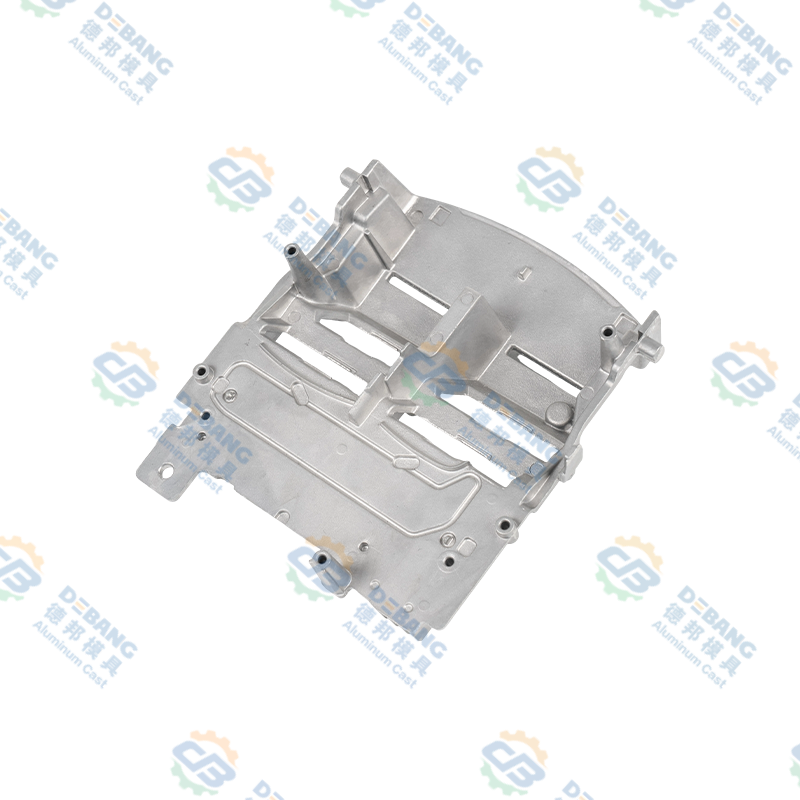 Heatsink Pencahayaan Otomotif Die Cast Aluminium Heatsink pencahayaan otomotif die-cast aluminium dengan sirip kepadatan tinggi, saluran ventilasi, dan rusuk untuk manajemen termal LED dan pembuangan panas yang stabil. Lihat Produk →
Bagaimana Pilihan Paduan Mengubah Alat
Paduan dipilih untuk bagian tersebut, tetapi itu juga mengubah alatnya. Aluminium, seng, dan magnesium memiliki posisi yang sangat berbeda dalam hal suhu penuangan, fluiditas, kemampuan dinding, dan keausan cetakan, dan desain yang cocok untuk satu kelompok mungkin tidak ekonomis di kelompok lain.
| Keluarga paduan | Menuangkan suhu | Kisaran dinding | Implikasi perkakas |
|---|---|---|---|
| Aluminium (ADC12, A380, A360) | 580 hingga 620 °C | 1,2 hingga 4mm | Beban termal tinggi, baja perkakas H13, pendinginan kuat, kekuatan baik terhadap beban |
| Seng (Zamak 3, Zamak 5) | 385 hingga 420 °C | 0,6 hingga 3 mm | Umur cetakan lebih lama, detail luar biasa, dan dinding tipis, cocok untuk bagian berlapis |
| Magnesium (AZ91D, AM60) | 600 hingga 650 °C | 1,0 hingga 3mm | Perlindungan dan gerbang lelehan yang cermat, kepadatan terendah, kontrol proses yang ketat |
Aluminium adalah standar untuk komponen struktural dan termal seperti rumah, heatsink, braket, dan komponen drivetrain, dan kami panduan teknis komponen die cast aluminium masuk lebih dalam ke tempat di mana kinerja keluarga terbaik. Seng sering kali dipilih untuk bagian kecil, presisi, atau dekoratif di mana dinding tipis dan permukaan akhir lebih penting daripada bobot. Magnesium adalah pilihan yang paling ringan dan biasanya disediakan untuk housing yang sensitif terhadap berat, dengan kontrol yang lebih ketat pada penanganan dan pembuangan lelehan.
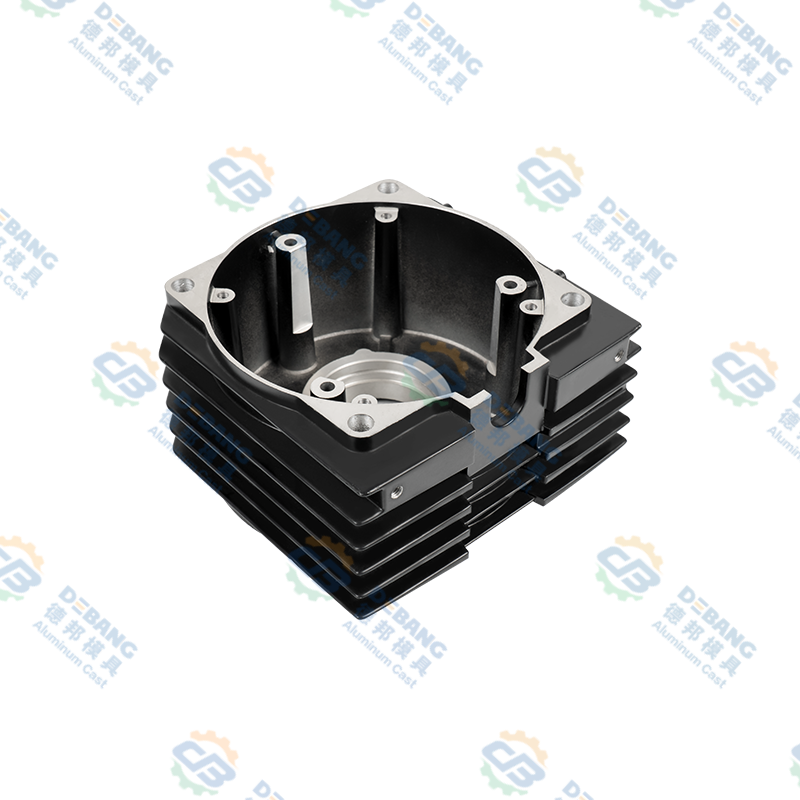
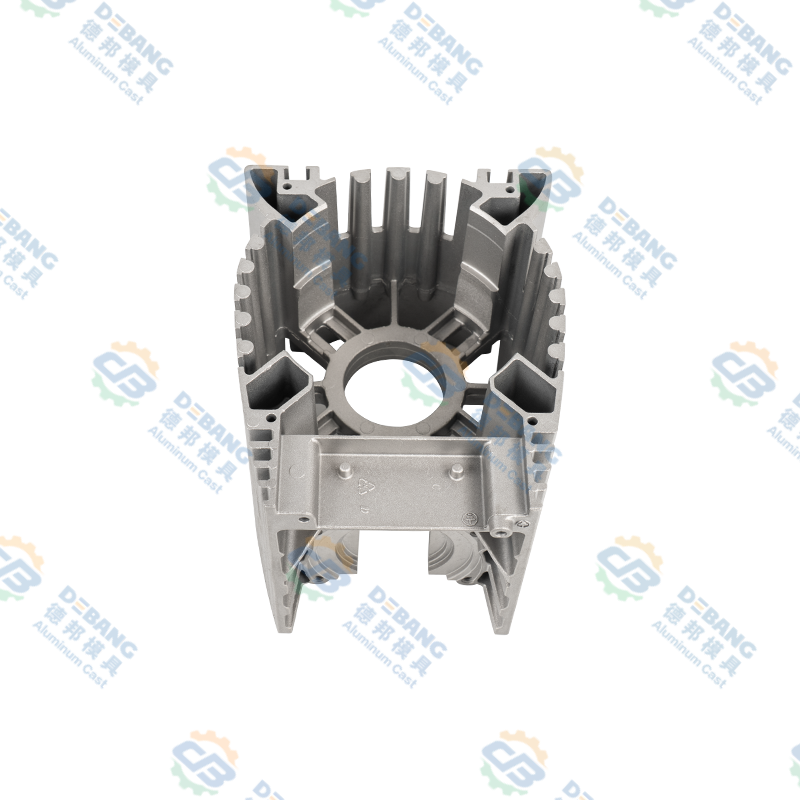 Mesin Die Cast Aluminium dan Rumah Pengontrol Mesin die-cast aluminium terintegrasi atau rumah pengontrol dengan sirip pembuangan panas, titik pemasangan, dan kekakuan untuk melindungi komponen dari getaran. Lihat Produk →
Ejeksi, Perosotan, dan Tarikan Inti
Desain ejeksi tidak menarik dan tegas. Pin ejektor ditempatkan di tempat pengecoran kaku, di sudut dan di sepanjang rusuk, dan ukurannya sedemikian rupa sehingga tekanan lokal tetap cukup rendah untuk tidak merusak permukaan kosmetik. Pelat ejektor diseimbangkan sehingga bagian tersebut membuat inti tetap lurus, bukan miring dan terseret ke satu sisi.
Slide dan inti menambah kemampuan dan biaya pada saat yang bersamaan. Setiap slide memerlukan aliran udaranya sendiri, pendinginannya sendiri, dan permukaan ausnya sendiri, dan setiap inti memerlukan lancip yang cukup agar pengecoran yang menyusut dapat melepaskannya dengan bersih. Perosotan hidrolik digunakan jika perjalanannya panjang atau perosotan harus bergerak secara independen dari bukaan cetakan, sedangkan perosotan mekanis lebih murah dan sangat andal jika gerakannya sederhana.
Simulasi dan Verifikasi Sebelum Baja Dipotong
Simulasi sekarang menjadi praktik standar sebelum baja dipotong pada bagian mana pun yang berdinding tipis, rumit secara geometris, atau terkait keselamatan. Simulasi pengisian menunjukkan apakah bagian depan logam pecah, apakah dua bagian depan bertemu dalam pengelasan dingin, dan di mana kemungkinan udara terperangkap. Analisis solidifikasi dan termal mengungkap titik panas dan memprediksi di mana porositas penyusutan akan muncul. Analisis warpage memperkirakan seberapa besar bagian tersebut akan terdistorsi setelah dikeluarkan dan didinginkan.
Outputnya bukanlah prediksi yang sempurna, namun merupakan filter yang sangat berguna. Jauh lebih murah untuk menambahkan overflow atau mengubah posisi gerbang dalam simulasi daripada mengelas dan mengerjakan ulang sisipan cetakan. Ketika simulasi dan pengalaman berbeda, kita cenderung mempercayai pengalaman pada posisi gerbang dan simulasi keseimbangan termal, kemudian memverifikasi keduanya pada uji coba.
Kesalahan Umum Desain HPDC Yang Kami Cari Terlebih Dahulu
Setelah tinjauan desain yang cukup, masalah yang sama muncul kembali. Ini adalah hal-hal yang kami periksa sebelum hal lainnya.
- Bagian dinding yang tidak seragam, terutama simpul tebal yang berada di sebelah dinding tipis
- Tidak ada aliran udara pada rusuk yang dalam atau lubang berinti, atau aliran udara yang diterapkan ke arah yang salah
- Sebuah gerbang yang ditempatkan pada permukaan kosmetik yang terlihat atau diarahkan langsung ke dinding tipis
- Pendinginan dirancang untuk separuh penutup saja, membiarkan separuh ejektor tetap panas
- Tajamkan sudut dalam pada cetakan dan sisipan cetakan
- Toleransi pemeran yang tidak realistis, khususnya kerataan dan koaksialitas
- Stok permesinan berlebih yang menambah biaya dan memperlihatkan porositas
- Pin ejektor ditempatkan pada permukaan penyegel atau pada permukaan yang akan dicat
- Desain alat selesai tanpa rencana uji coba atau rute revisi yang ditentukan
Bagaimana Kami Mendekati Desain HPDC di Debang Mold
Kami telah membuat perkakas die casting di Ningbo sejak tahun 1991, dan metode kerjanya tidak banyak berubah selama ini: memahami fungsinya, merancang perkakas di sekitar logam, dan menjaga tim yang sama bertanggung jawab mulai dari gambar pertama hingga bagian produksi.
Kontinuitas itu penting karena desain dan manufaktur berada dalam satu gedung. Desain dan manufaktur cetakan, die casting, operasi sekunder, pemesinan presisi, perawatan permukaan, dan perakitan akhir dijalankan sebagai satu rantai dan bukan sebagai pemasok terpisah, sehingga memperpendek lingkaran antara keputusan desain dan konsekuensinya. Kami kontrol kualitas proses berjalan bersamaan dengan proyek alat, bukan setelahnya, dengan laporan dimensi pada sampel pertama dan catatan proses disimpan selama masa pakai program.
Suku cadang yang paling sering kami produksi mengikuti rantai pasokan otomotif: komponen pencahayaan dan manajemen termal, suku cadang sistem wiper, suku cadang sistem pendingin, komponen kopling dan perangkat keras bodi, terbuat dari aluminium, seng, dan magnesium. Masing-masing kategori tersebut membawa kebiasaan desainnya sendiri. Heatsink penerangan dengan sirip panjang dan tipis berperilaku sangat berbeda dari rumah motor wiper dengan dua lubang bantalan koaksial, dan perkakasnya harus mencerminkan perbedaan tersebut dari sketsa pertama.
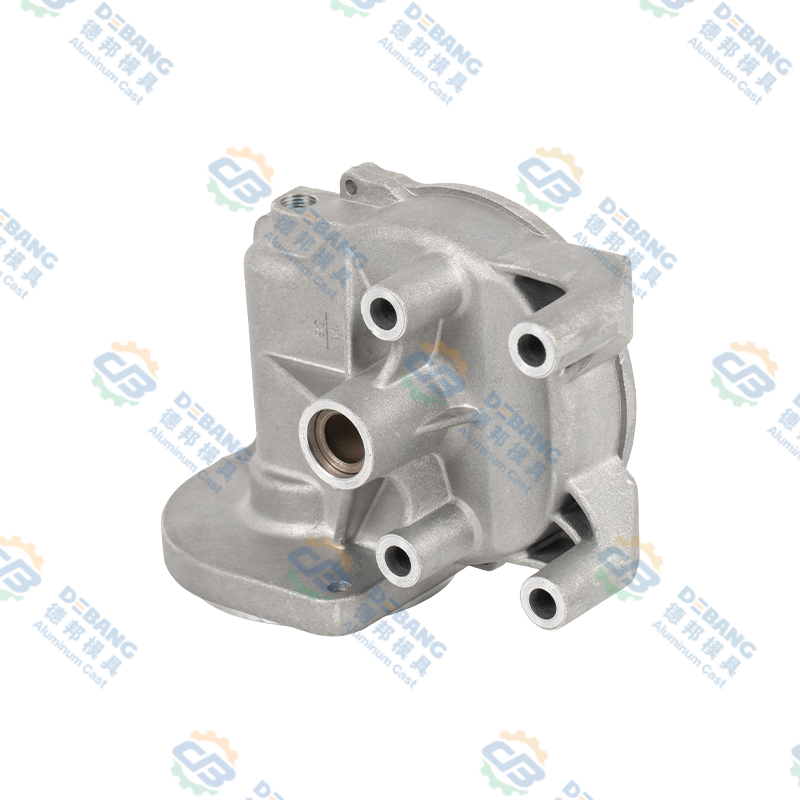 Perumahan Motor Wiper Mobil Die Cast Aluminium Rumah motor wiper die-cast aluminium presisi dengan dinding seragam, toleransi ketat, ketahanan korosi, dan pembuangan panas untuk sistem wiper otomotif. Lihat Produk →
Pertanyaan yang Sering Diajukan Tentang Desain HPDC
Apa itu desain HPDC?
Desain HPDC mencakup dua hal yang berhubungan: desain pengecoran itu sendiri, termasuk dinding, draft, jari-jari dan toleransi, dan desain cetakan yang memproduksinya, termasuk garis perpisahan, gating, overflow, pendingin, ejeksi dan slide. Keduanya dikembangkan bersama-sama karena sebagian besar keputusan geometri mempunyai konsekuensi perkakas langsung.
Berapa ketebalan dinding minimum untuk die casting bertekanan tinggi?
Untuk aluminium, ukuran minimum praktis biasanya sekitar 1,2 mm, dengan sebagian besar komponen produksi berukuran antara 1,5 mm dan 3 mm. Seng dapat menjadi lebih tipis, hingga menjadi sekitar 0,6 mm pada bagian-bagian kecil, karena ia mengalir lebih jauh pada suhu yang lebih rendah. Memasuki kisaran di bawah kisaran ini mungkin saja dilakukan, namun hal ini mempersempit rentang waktu proses dan meningkatkan risiko sisa.
Berapa banyak draf yang dibutuhkan komponen HPDC?
Satu hingga dua derajat adalah normal untuk dinding luar. Lubang inti, rusuk dalam, dan fitur apa pun yang membuat pengecoran menyusut membutuhkan lebih banyak, biasanya dua hingga lima derajat tergantung pada kedalaman dan persyaratan penyelesaian permukaan.
Berapa lama waktu yang dibutuhkan untuk mendesain cetakan?
Untuk suku cadang otomotif rongga tunggal yang sederhana, tahap desain biasanya memakan waktu dua hingga empat minggu termasuk putaran simulasi dan tinjauan pelanggan. Alat multi-slide yang rumit dengan penyegelan ketat atau persyaratan optik membutuhkan waktu lebih lama, sebagian karena diperlukan lebih banyak iterasi simulasi sebelum gambar dirilis.
Bisakah die casting diberi perlakuan panas?
Cetakan aluminium umumnya tidak diberi perlakuan larutan pada suhu tinggi, karena gas yang terperangkap akan mengembang dan melepuh permukaannya. Perawatan pelepas stres dan penstabil suhu yang lebih rendah adalah hal yang umum, dan pengecoran dengan bantuan vakum meningkatkan kesehatan internal yang tidak dapat diperbaiki setelah perlakuan panas.
Kapan simulasi sepadan dengan biayanya?
Simulasi akan membuahkan hasil jika suatu bagian berdinding tipis, memiliki beberapa simpul yang tebal, memiliki persyaratan kebocoran atau kelelahan yang ketat, atau jika alat tersebut cukup mahal sehingga pengulangan kedua akan merugikan. Untuk bagian yang sederhana dan berdinding tebal dengan aliran udara yang banyak, tinjauan desain yang cermat mungkin sudah cukup.
Apakah Anda menyediakan cetakan dan corannya?
Ya. Kami merancang dan membuat alat, menjalankan sampel pertama, lalu memasok cetakan produksi dengan pemesinan sekunder, perawatan permukaan, dan perakitan sesuai kebutuhan, sehingga tim yang sama tetap bertanggung jawab atas komponen akhir.
Desain HPDC adalah sebuah disiplin yang mengambil keputusan kecil sejak awal: tingkat aliran udara di sini, satu aliran lagi di sana, saluran pendingin dipindahkan sepuluh milimeter lebih dekat ke rongga. Tak satu pun dari mereka terlihat dramatis pada gambar, namun bersama-sama mereka memutuskan apakah suatu alat akan bekerja dengan tenang selama bertahun-tahun atau menghabiskan masa pakainya di ruang pemeliharaan. Jika Anda masih berada pada tahap di mana cetakan bagian terbuka untuk diubah, itulah saat terbaik untuk melibatkan pembuat alat, dan ini adalah percakapan yang paling sering kami lakukan dengan pelanggan.
Berita Terbaru
Pelajari Lebih Lanjut Tentang Berita Industri
-
16
Nov
 Magnesium vs Aluminium Die Casting: Panduan Praktis untuk Tim DesainTanyakan kepada sepuluh insinyur apa yang membedakan magnesium dari aluminium dan Anda biasanya akan mendapatkan sepuluh variasi dari tiga kata yang sama: berat, biaya, korosi. Ketiganya penting...
-
16
Jul
Panduan Teknis Lengkap: Apa Itu Komponen Aluminium Die Cast dan Tinjauan Komprehensif Proses Die Casting Paduan AluminiumDaftar Isi Definisi Langsung Proses Manufaktur Apa Itu Komponen Pemil... -
28
Sep
Paduan Seng Zamak 3: Properti, Aplikasi Die Casting, dan Panduan Pemilihan untuk OEMKetika bagian logam memerlukan geometri yang rumit, toleransi yang ketat, dan penyelesaian permukaan yang baik dengan biaya yang wajar, Zamak 3 sering kali menjadi pilihan pertama para insinyur ... -
12
Oct
Cetakan vs Cetakan: Apa Perbedaan Sebenarnya? Panduan Bahasa Inggris Biasa A Die CasterKebanyakan orang sudah mengenal dua kata ini jauh sebelum mereka menginjakkan kaki di pabrik. Anda membelah sebuah batu, menemukan lubang berbentuk cangkang yang sempurna, dan seseorang berkata ...