Magnesium dalam Paduan Aluminium: Bagaimana Mg Mengontrol Kekuatan, Pengecoran, dan Korosi
 2026.11.09
 Berita Industri
Magnesium adalah angka terkecil pada sebagian besar sertifikat paduan aluminium, dan seringkali merupakan angka yang menentukan bagaimana suatu bagian berperilaku. Beberapa persepuluh persen dapat meningkatkan kekuatan luluh die casting hingga puluhan megapascal. Beberapa persepuluh terlalu banyak dapat meninggalkan lelehan yang tercakup dalam sampah, memperlambat siklus, dan menghasilkan komponen yang melepuh saat pertama kali memasuki tungku larutan.
Jika Anda menentukan, membeli, mesin, atau komponen aluminium cor, magnesium patut dipahami dengan baik. Hal ini menjelaskan mengapa lembar 5xxx mengabaikan semprotan garam, mengapa A360 mengungguli A380 di lingkungan basah, dan mengapa heat sink LED berdaya tinggi tidak dapat dibuat begitu saja dari bahan paduan termurah untuk keperluan umum yang ada di rak.
Berikut ini adalah panduan praktis mengenai magnesium dalam paduan aluminium: di mana letak atom-atomnya, berapa banyak magnesium yang dibawa oleh setiap keluarga, apa pengaruhnya terhadap lelehan dan cetakan, dan bagaimana die caster menyimpannya di dalam jendela yang terkadang lebih sempit dari 0,2 poin persentase. Kami telah melakukan pengecoran aluminium dan membuat cetakan presisi di Ningbo sejak tahun 1991, jadi catatan di bawah ini berasal dari pengalaman produksi dan juga dari buku referensi.
Peran Magnesium Dalam Aluminium
Magnesium larut menjadi aluminium sebagai zat terlarut pengganti. Atomnya lebih besar dari aluminium, sehingga merusak kisi di sekitarnya dan mempersulit pergerakan dislokasi. Itu adalah penguatan larutan padat, dan ini langsung terlihat pada uji tarik, bahkan hanya sepersepuluh persen.
Magnesium juga membuat aluminium dapat diolah dengan panas, selama ada silikon atau seng. Dalam paduan Al-Mg-Si, magnesium dan silikon bergabung menjadi partikel Mg2Si selama penuaan buatan. Pada paduan Al-Zn-Mg, fase penguatannya adalah MgZn2. Dalam kedua kasus tersebut, jumlah magnesium yang tetap terlarut setelah quenching menentukan seberapa banyak penguatan yang tersedia nantinya.
Tapi ada batasnya. Dalam sistem Al-Mg, kelarutan padatan mencapai lebih dari 15% pada suhu eutektik 450°C, namun turun hingga sepersekian persen pada suhu kamar. Kesenjangan itulah yang membuat paduan 5xxx dapat dikeraskan dengan kerja. Hal ini juga yang membuatnya rentan terhadap sensitisasi: jika paduan magnesium tinggi disimpan pada suhu antara 50°C dan 200°C dalam waktu yang cukup lama, maka fase beta (Al3Mg2) akan mengendap di sepanjang batas butir, sehingga secara tajam meningkatkan risiko retak korosi akibat tegangan. Untuk pekerjaan kelautan dan lepas pantai, itulah alasan kandungan magnesium dibatasi dan suhu layanan diawasi.
Dua sifat dasar lainnya penting. Magnesium lebih ringan dari aluminium (sekitar 1,74 g/cm³ berbanding 2,70 g/cm³), sehingga meningkatkan kandungan magnesium akan sedikit menurunkan kepadatan. Dan ia meleleh pada suhu sekitar 650°C, mendekati suhu aluminium 660°C, sehingga ia larut dengan cepat saat ditambahkan ke dalam bak mandi, dan teroksidasi dengan cepat. Paruh kedua kalimat itu menjadi sangat penting di lantai pengecoran.
Paduan Aluminium Utama Yang Menggunakan Magnesium
Hampir setiap keluarga aluminium mengandung sejumlah magnesium, namun jumlahnya berbeda-beda berdasarkan urutan besarnya. Tabel di bawah merangkum rentang yang paling sering Anda temui.
| Keluarga | Mg Khas (%) | Dapat diobati dengan panas | Nilai umum | Penggunaan yang umum |
|---|---|---|---|---|
| 1xxx (aluminium murni) | Di bawah 0,05 | Tidak | 1050, 1100 | Foil, konduktor |
| 3xxx (Al-Mn) | Hingga 0,5 | Tidak | 3003, 3004 | Lembar penukar panas, atap |
| 5xxx (Al-Mg) | 0,5 hingga 5,5 | Tidak | 5052, 5083, 5182 | Pelat laut, panel bodi, tangki |
| 6xxx (Al-Mg-Si) | 0,4 hingga 1,2 | Ya | 6061, 6063 | Ekstrusi, bingkai, braket |
| 7xxx (Al-Zn-Mg) | 1,0 hingga 2,9 | Ya | 7075, 7050 | Dirgantara, struktur berkekuatan tinggi |
| Pemeran Al-Si-Mg | 0,2 hingga 0,7 | Ya (T5 or T6) | A356, A360, AlSi10Mg | Roda, rumah, coran struktural |
Baca tabel sebagai serangkaian keputusan desain, bukan peringkat. Paduan 5xxx tidak dapat diolah dengan panas sebagai ganti ketahanan terhadap korosi, kemampuan las, dan kapasitas pengerasan kerja yang sangat baik. Paduan 6xxx menerima kekuatan puncak yang lebih rendah sebagai imbalan atas ekstrusi yang mudah dan hasil akhir anodisasi yang bersih. Paduan 7xxx mengejar kekuatan tertinggi yang ada pada aluminium, dan membayarnya dengan perlindungan korosi yang harus dirancang sejak awal.
Perhatikan juga rasio Mg:Si pada keluarga 6xxx. Stoikiometri Mg2Si membutuhkan sekitar 1,73 bagian magnesium untuk satu bagian berat silikon. Paduan dengan kelebihan silikon lebih cepat menua dan mencapai kekuatan lebih tinggi; paduan dengan magnesium berlebih cenderung melakukan anodisasi lebih baik. Rasio tersebut dipilih secara sengaja untuk penerapannya, bukan diwariskan secara kebetulan.
Berapa Banyak Magnesiumnya? Perbandingan Visual
Angka-angka menjadi lebih mudah dibaca sebagai gambar. Bagan di bawah ini menggunakan skala persentase berat yang sama untuk setiap keluarga.
Kandungan magnesium khas berdasarkan keluarga paduan (%)
Kesimpulan praktisnya adalah lebar jendela. Paduan tempa dapat mengandung beberapa persen magnesium dan masih berperilaku sesuai prediksi. Paduan die casting berada pada pita yang jauh lebih ketat: A360 ditentukan pada 0,40 hingga 0,60% Mg, dan ADC12 biasanya ditetapkan pada 0,30% atau lebih rendah. Batasan tersebut tidak sembarangan. Mereka menentukan kisaran di mana paduan mengisi dinding tipis, terlepas dari cetakan, dikerjakan dengan bersih, dan memenuhi sifat yang disetujui pelanggan.
Mandi yang mencapai 0,75% Mg di A360 bukanlah "sedikit lebih kuat". Ini di luar spesifikasi, dan akan berperilaku berbeda di cetakan, perlakuan panas, dan di lapangan.
Magnesium dalam Paduan Die Casting
Dalam die casting, magnesium harus mendapatkan tempatnya. Setiap sepersepuluh persen mengubah fluiditas, perilaku oksidasi, dan kinerja termal, sehingga pengembang paduan memperlakukannya sebagai alat presisi dan bukan sebagai aditif massal.
| Paduan | Silikon (%) | Tembaga (%) | magnesium (%) | Karakter |
|---|---|---|---|---|
| A360 | 9.0-10.0 | 0,6 maks | 0,40-0,60 | Ketahanan dan kekuatan korosi yang lebih baik daripada A380 |
| A380 | 7.5-9.5 | 3.0-4.0 | 0,10 maks | Pekerja keras serba guna, kemampuan pengecoran yang sangat baik |
| ADC12 | 9.6-12.0 | 1.5-3.5 | 0,30 maks | Banyak digunakan, castability dan biaya seimbang |
| AlSi10Mg | 9.0-11.0 | 0,10 maks | 0,20-0,50 | Coran struktural berintegritas tinggi dan dapat diolah dengan panas |
Kontras antara A360 dan A380 adalah contoh paling jelas. A380 mengandalkan tembaga untuk kekuatan dan merupakan pekerja keras untuk keperluan umum di industri: ia dapat dicetak dengan indah dan mudah dikerjakan, namun kandungan tembaganya tidak dapat berfungsi di lingkungan basah atau asin. A360 menjaga kadar tembaga tetap rendah dan menambahkan magnesium, yang memberikan ketahanan korosi yang lebih baik dan perilaku suhu tinggi yang sedikit lebih baik, dengan biaya yang rendah dalam kemampuan pengecoran.
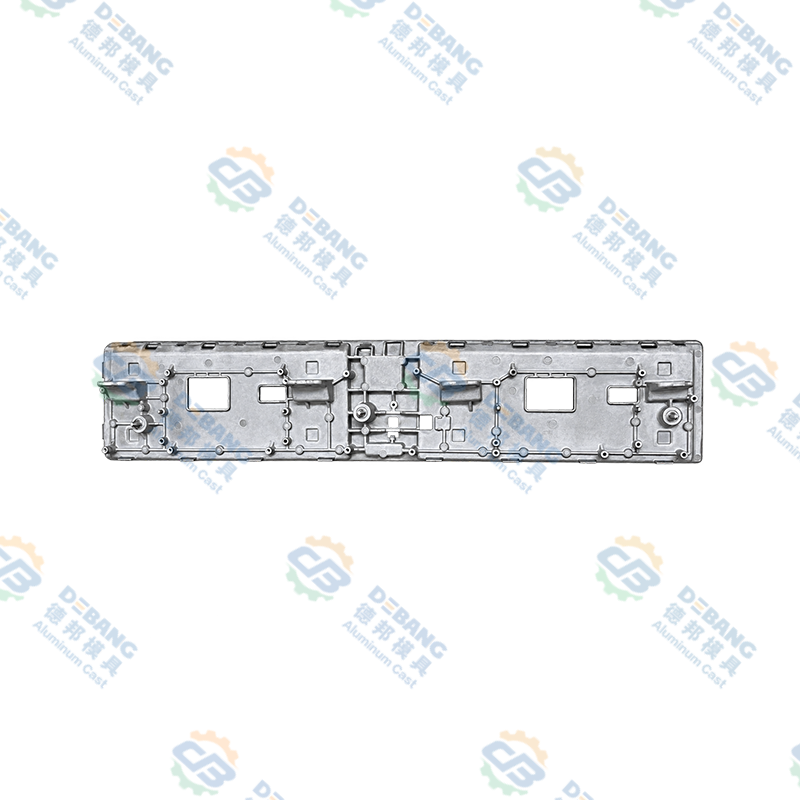
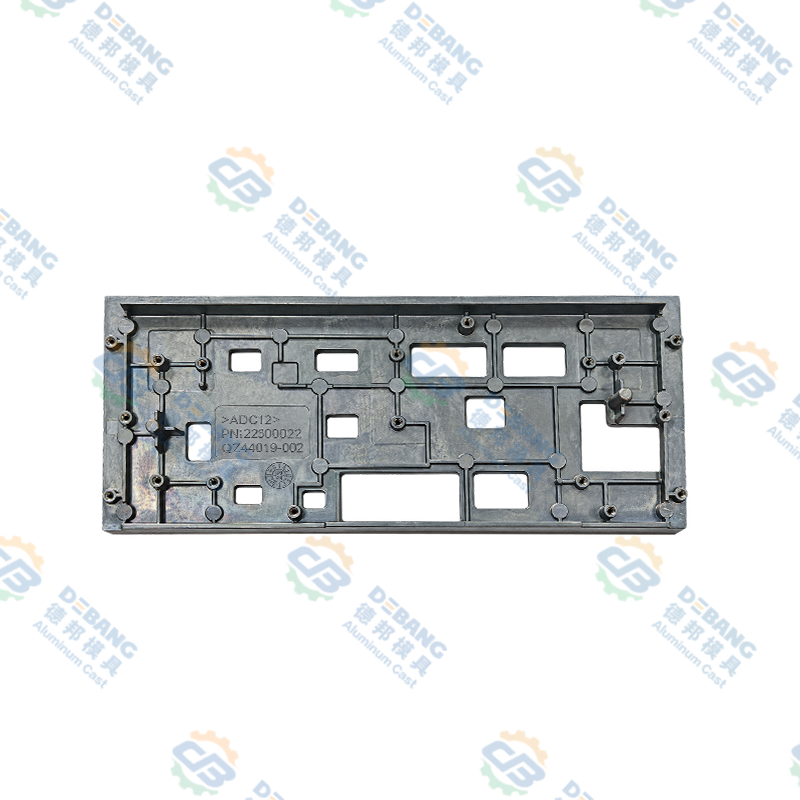
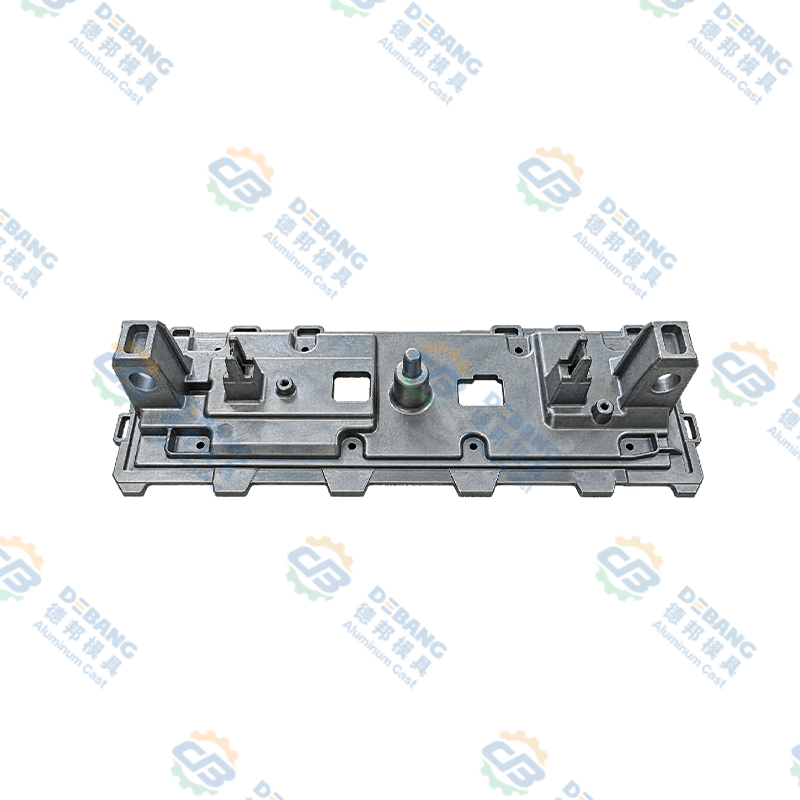
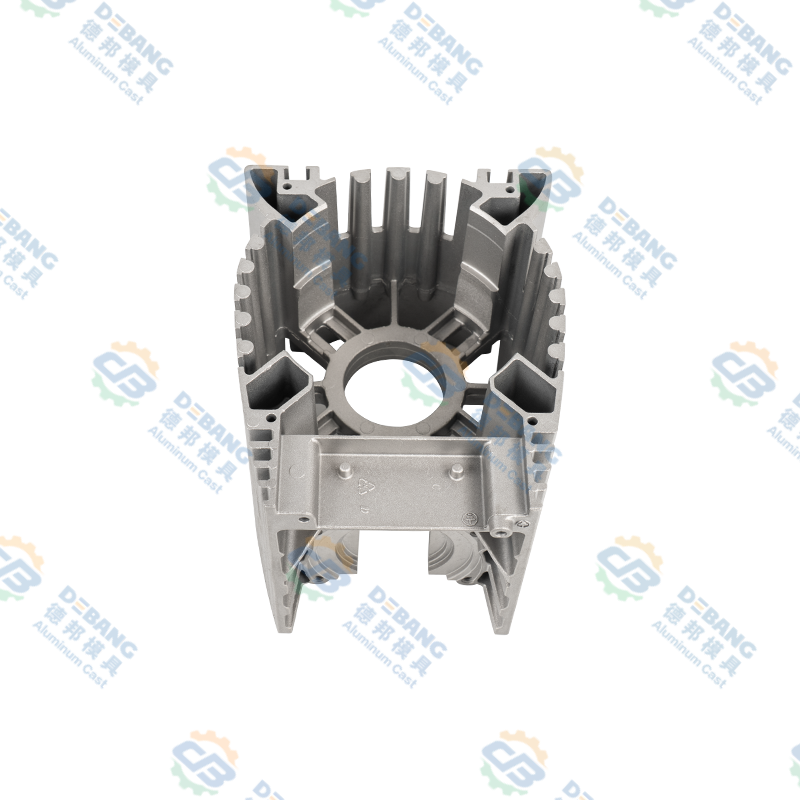 Rumah Mesin dan Pengontrol Die-Cast Aluminium Rumah mesin/pengontrol die-cast aluminium terintegrasi dengan sirip pembuangan panas dan pemasangan modular, cocok untuk rakitan otomotif yang rawan getaran yang mengutamakan kekakuan struktural dan kontrol termal. Lihat Produk →
Kombinasi itulah yang menyebabkan paduan Al-Si yang mengandung magnesium muncul di casing mesin, rumah transmisi, bagian kopling, dan komponen struktural yang merasakan panas dan beban pada saat yang bersamaan. Magnesium tidak ada untuk membuat paduannya menjadi eksotis. Ia ada untuk menahan kekuatan saat bagian tersebut menjadi panas, dan untuk menjaga permukaan tetap utuh saat bagian tersebut basah.
Paduan die casting yang dapat diolah dengan panas mendorong gagasan ini lebih jauh. Bahan kimia jenis AlSi10Mg yang dipasangkan dengan pengecoran berbantuan vakum dapat diolah dengan larutan dan berumur tanpa melepuh seperti yang biasanya disebabkan oleh gas yang terperangkap, yang membuka pintu ke bagian struktural yang sebelumnya harus dicetak atau ditempa secara gravitasi.
Apa yang Dilakukan Magnesium pada Proses Pengecoran
Di dalam tungku penahan, magnesium adalah elemen reaktif dalam bak mandi. Oksidanya tidak membentuk kulit yang kencang dan dapat melindungi diri seperti aluminium oksida, sehingga lelehan yang mengandung magnesium akan menghasilkan lapisan permukaan yang longgar dan gelap yang harus disaring sebelum setiap penuangan. Beberapa konsekuensi praktis menyusul.
- Oksidasi dan sampah. Magnesium yang lebih tinggi berarti lebih banyak sampah per shift dan lebih banyak logam yang terbuang melalui skim. Kontrol suhu lelehan penting, karena mendorong bak mandi lebih panas untuk meningkatkan pengisian juga mempercepat hilangnya magnesium.
- Magnesium memudar. Magnesium yang ditambahkan pulih sekitar 85 hingga 95%, dan keseimbangannya hilang karena oksidasi seiring waktu. Dalam kampanye yang berlangsung lama, magnesium yang diukur pada awal shift tidak sama dengan jumlah magnesium yang diukur pada akhir shift. Pemeriksaan kimia termasuk dalam jadwal, bukan hanya pada babak pertama.
- Demagging lebih sulit daripada menambahkan. Jika tungku harus beralih dari bahan kimia tipe A360 ke bahan kimia tipe A380 dengan magnesium rendah, kelebihan magnesium harus dihilangkan dengan fluks, biasanya dengan senyawa yang mengandung klor atau campuran gas argon-klorin. Menambahkan magnesium membutuhkan waktu beberapa menit; menghapusnya membutuhkan perencanaan.
- Memo dan mendaur ulang. Aliran sisa campuran jarang cocok dengan satu spesifikasi. Tungku yang diisi dengan campuran pengembalian A360 dan A380 akan mendarat di antara keduanya, dan tungku tersebut harus diperbaiki dengan ingot bersertifikat daripada dianggap benar.
- Fluiditas dan dinding tipis. Peningkatan magnesium sedikit mengurangi fluiditas pada paduan Al-Si, yang merupakan hal paling penting untuk penerangan berdinding tipis dan rumah elektronik yang pengisiannya sudah terbatas.
Aturan dasarnya sederhana: jangan pernah menambahkan magnesium secara langsung. Timbang penambahannya, masukkan pada suhu wadah yang terkendali, dan konfirmasikan hasilnya dengan sampel spektrometer yang diambil dari lelehan itu sendiri, bukan dari sendok yang mungkin berada di permukaan.
Kekuatan, Korosi, dan Konduktivitas Termal
Kebanyakan spesifikasi komponen menanyakan tiga hal sekaligus: kekuatan, ketahanan terhadap korosi, dan konduktivitas termal. Magnesium membantu yang pertama, dapat membantu yang kedua dalam paduan yang tepat, dan bekerja melawan yang ketiga setiap kali ia tetap berada dalam larutan padat.
237 W/m·K, aluminium murni
95-110 W/m·K, paduan tipe A380
150-170 W/m·K, AlSi10Mg tembaga rendah
Konduktivitas termal adalah trade-off yang paling jelas. Unsur-unsur terlarut menghamburkan elektron dan fonon, sehingga setiap sepersepuluh persen magnesium atau silikon yang terkandung dalam larutan memerlukan sedikit konduktivitas. Tembaga jauh lebih merusak daripada magnesium, itulah sebabnya paduan tembaga rendah dan mengandung magnesium lebih disukai untuk jalur panas.
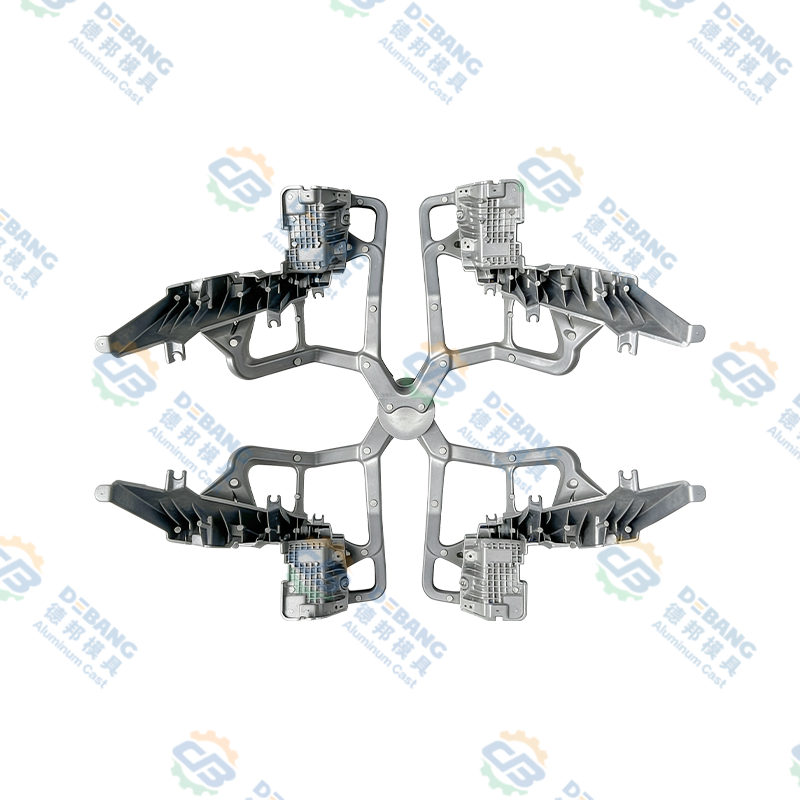
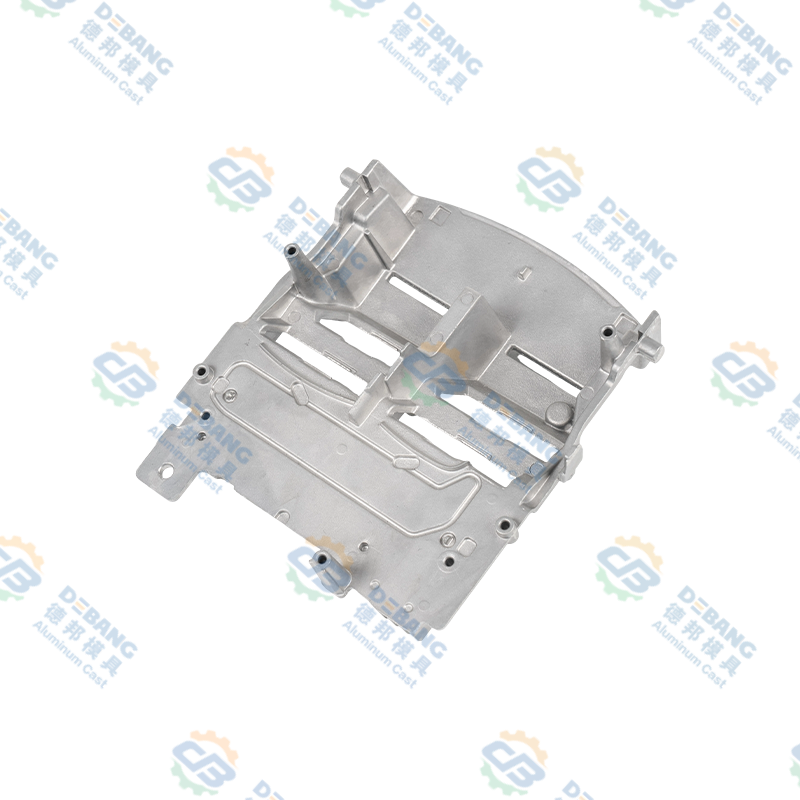 Heatsink Pencahayaan Otomotif Aluminium Die-Cast Heatsink aluminium die-cast bertekanan tinggi dengan sirip padat dan saluran ventilasi untuk modul lampu depan LED, mendukung manajemen termal dan pengoperasian pencahayaan yang stabil. Lihat Produk →
Pendingin penerangan otomotif adalah ilustrasi yang bagus. Bagian tersebut harus menarik panas dari modul LED, menjaga permukaan datar, dan bertahan dari siklus termal selama masa pakai kendaraan. Paduan Al-Si-Mg dengan kadar tembaga rendah dapat melakukan ketiga hal tersebut. Paduan tembaga tinggi untuk keperluan umum akan lebih murah untuk dituang dan terasa lebih buruk dalam pengerjaannya, yang merupakan penghematan yang salah ketika lampu mulai memudar.
Korosi mengikuti logika serupa. Dalam paduan Al-Mg tempa, magnesium merupakan manfaat nyata dalam lingkungan klorida. Pada paduan cor Al-Si-Mg, manfaatnya lebih kecil dan tembaga merupakan penyebab paling banyak kerusakan. Ketika garam jalan raya atau bahan kimia pembersih menjadi bagian dari siklus kerja, menetapkan kadar tembaga rendah dan mengendalikan kandungan besi lebih penting daripada mengejar angka magnesium.
Dimana Aluminium Mengandung Magnesium Muncul di Kendaraan
Elektrifikasi telah mendorong aluminium ke tempat-tempat yang dulunya merupakan milik baja, dan paduan yang mengandung magnesium juga ikut berpindah.
- Tubuh dan penutup. Lembar 5xxx untuk panel bagian dalam dan penguat struktural, ekstrusi 6xxx untuk struktur benturan dan rangka baterai.
- Manajemen termal. Cetak rumah Al-Si-Mg, manifold pendingin, dan unit pendingin, ditambah lembaran 3xxx dan 4xxx pada penukar panas brazing.
- Powertrain dan jalur penggerak. Casing mesin, wadah transmisi, komponen kopling, dan suku cadang kopling pada A360 atau AlSi10Mg.
- Penerangan. Unit pendingin, klip lampu depan, dan menara tempat bertemunya kekuatan dan perpindahan panas.
- Elektronik interior. Rumah display, badan kamera, dan braket yang memerlukan kekakuan tanpa beban.
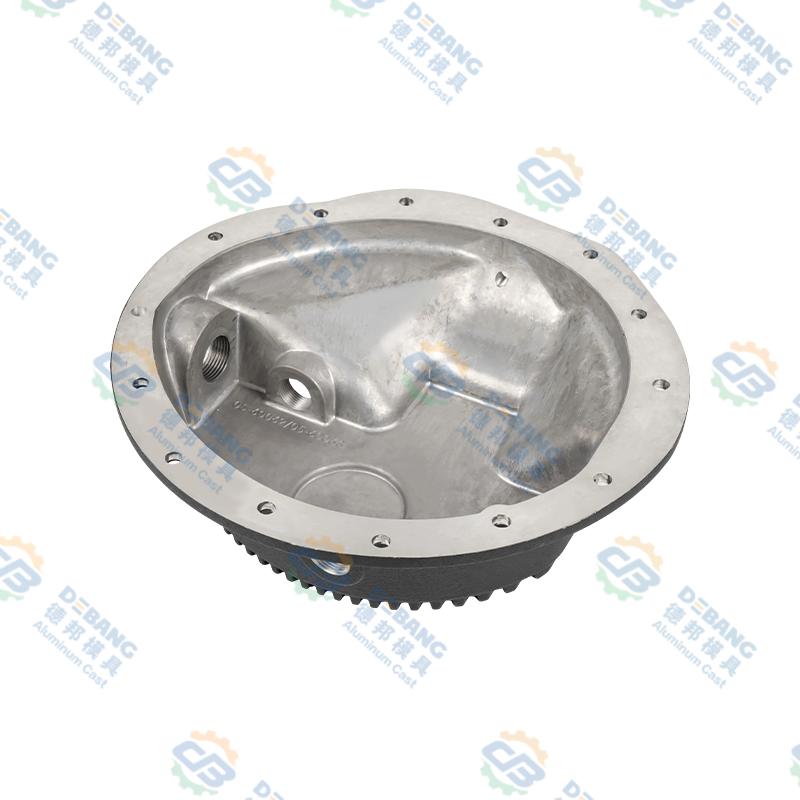 Panci Minyak Transmisi Aluminium Die-Cast Panci transmisi aluminium die-cast dengan ulir mesin presisi dan lapisan matte tahan korosi, dirancang untuk penyegelan anti bocor dan kompatibilitas kendaraan yang luas. Lihat Produk →
Panci oli transmisi menunjukkan kombinasi yang baik. Bahan tersebut harus anti bocor, cukup kaku untuk menahan segel paking saat diberi beban, dan cukup konduktif untuk membantu mendinginkan cairan. Paduan Al-Si yang mengandung magnesium menghasilkan dinding yang tipis dan seragam, menjaga flensa penyegel tetap rata, dan mempertahankan sifat-sifatnya selama bertahun-tahun siklus termal. Magnesium bekerja dengan tenang, namun bagian tersebut tidak akan memenuhi spesifikasi tanpanya.
Menjaga Magnesium Tetap Terkendali
Kontrol magnesium adalah disiplin kualitas, bukan keingintahuan metalurgi. Jendela spesifikasi sebesar 0,20 poin persentase tidak memberikan ruang untuk asumsi.
- Kimia di setiap panas. Spektrometri emisi optik pada pin dingin menghasilkan magnesium, silikon, tembaga, dan besi dalam beberapa menit, sebelum produksi pertama dilakukan.
- Log tungku dan frekuensi pengambilan sampel. Kampanye yang bertahan lama diambil sampelnya pada interval yang ditentukan, karena magnesium memudar dan hasil cetakan terakhir dari suatu pergeseran dapat berbeda dari yang pertama.
- Pemeriksaan porositas. Pemeriksaan X-ray atau CT memastikan bahwa paduan yang dapat diberi perlakuan panas cukup bersih untuk bertahan dalam perawatan larutan tanpa melepuh.
- Verifikasi mekanis. Pengujian tarik dan kekerasan per lot memastikan bahwa magnesium dalam rendaman benar-benar diterjemahkan ke dalam sifat-sifat yang diminta oleh gambar.
- Ketertelusuran. Nomor heat, sertifikat ingot, dan catatan pengujian disertakan bersama komponen tersebut, sehingga pertanyaan yang diajukan dua tahun kemudian masih dapat dijawab.
milik kita sendiri program kendali mutu dibangun berdasarkan langkah-langkah ini, karena magnesium adalah salah satu dari sedikit elemen yang kesalahan analisisnya kecil menjadi kegagalan lapangan yang terlihat.
Kesalahan Umum Saat Menentukan Aluminium Yang Mengandung Magnesium
- Memilih paduan berdasarkan kekuatan saja. Paduan magnesium yang lebih tinggi mungkin lebih kuat dan tetap menjadi pilihan yang salah jika komponen tersebut memerlukan konduktivitas termal atau ketahanan terhadap semprotan garam.
- Memperlakukan A360 dan A380 sebagai sesuatu yang dapat dipertukarkan. Sebenarnya tidak. Kadar tembaga dan magnesium cukup berbeda untuk mengubah perilaku korosi, perpindahan panas, dan respons pemesinan.
- Menambahkan magnesium tanpa pengujian ulang. Pemulihan bervariasi dengan suhu, pengadukan, dan waktu. Verifikasi setiap penambahan.
- Dengan asumsi paduan yang dapat diberi perlakuan panas selalu dapat diberi perlakuan panas. Gas perangkap die casting konvensional; tanpa bantuan vakum atau paduan yang dirancang khusus, siklus T6 menghasilkan lecet, bukan kekuatan.
- Mengabaikan sensitisasi di 5xxx. Lembaran magnesium tinggi yang terkena panas sedang selama bertahun-tahun dapat kehilangan ketahanan terhadap korosi meskipun tidak ada yang dilakukan "salah".
- Lupa penalti konduktivitas. Setiap elemen terlarut memerlukan kinerja termal, dan tembaga memiliki biaya paling besar.
Pertanyaan yang Sering Diajukan
Apa fungsi magnesium pada paduan aluminium?
Magnesium memperkuat aluminium dengan mendistorsi kisi kristal, yang merupakan penguatan larutan padat, dan, jika terdapat silikon atau seng, dengan membentuk endapan halus seperti Mg2Si atau MgZn2 selama penuaan. Hal ini juga sedikit menurunkan kepadatan, dan pada paduan Al-Mg tempa hal ini meningkatkan ketahanan terhadap lingkungan klorida.
Berapa banyak magnesium yang terkandung dalam die casting aluminium pada umumnya?
Kebanyakan paduan die casting mengandung magnesium antara 0,10% dan 0,60% beratnya. A360 ditentukan pada 0,40 hingga 0,60% Mg, AlSi10Mg sekitar 0,20 hingga 0,50%, A380 pada 0,10% atau kurang, dan ADC12 pada 0,30% atau kurang.
Apakah magnesium membuat aluminium lebih kuat atau lebih lemah?
Lebih kuat, sampai titik tertentu. Dalam larutan padat dan dalam bentuk endapan yang terkontrol, magnesium meningkatkan hasil dan kekuatan tarik. Di luar kisaran yang ditentukan, hal ini dapat mengurangi fluiditas, meningkatkan kehilangan oksidasi, dan menurunkan konduktivitas termal tanpa peningkatan sifat yang berguna.
Mengapa A360 mengandung magnesium sedangkan A380 tidak?
A380 mengandalkan kekuatan tembaga, yang dapat dicetak dan dikerjakan dengan sangat baik, namun kinerjanya buruk dalam kondisi basah atau asin. A360 menukar tembaga dengan magnesium, memberikan ketahanan korosi yang lebih baik dan perilaku suhu tinggi yang sedikit lebih baik. Itulah sebabnya A360 muncul dalam komponen kelautan dan penanganan cairan.
Bisakah magnesium dihilangkan dari lelehan aluminium?
Ya, tapi itu butuh usaha. Demagging biasanya dilakukan dengan fluks dengan senyawa yang mengandung klorin atau campuran gas argon-klorin. Menambahkan magnesium itu cepat dan murah; menghilangkannya membutuhkan waktu, peralatan, dan pemeriksaan kimia sesudahnya.
Apakah magnesium mempengaruhi konduktivitas termal aluminium?
Memang demikian, meskipun lebih sedikit dibandingkan tembaga. Unsur-unsur yang terkandung dalam larutan padat menyebarkan pembawa panas, sehingga magnesium terlarut sedikit menurunkan konduktivitas. Untuk heat sink dan housing, paduan Al-Si-Mg tembaga rendah umumnya menawarkan keseimbangan terbaik antara kemampuan pengecoran, kekuatan, dan perpindahan panas.
Magnesium mudah diabaikan pada sertifikat material dan sulit diabaikan pada bagian yang sudah jadi. Hal ini menentukan kekuatan pengecoran, umur korosi panel bodi, jalur panas komponen penerangan, dan perilaku lelehan pada sore hari saat tungku dinyalakan sejak pagi.
Melakukannya dengan benar sebagian besar merupakan masalah disiplin: pilih paduan untuk siklus kerja, simpan bak mandi di dalam jendela sempit, dan verifikasi dengan pengukuran daripada asumsi. Jika Anda mengerjakan komponen aluminium, baik itu housing, heat sink, pengecoran struktural, atau cetakan yang membuatnya, kami dengan senang hati membicarakan pilihan paduan dan proses di baliknya. Hubungi tim kami dan kami akan melihat gambar Anda bersama.
Berita Terbaru
Pelajari Lebih Lanjut Tentang Berita Industri
-
02
Sep
 Magnesium vs Aluminium Die Casting: Perbandingan Kepadatan, Kekuatan, Biaya, dan AplikasiSeorang insinyur OEM yang sedang meninjau komponen kendaraan listrik baru sampai pada persimpangan jalan yang lazim: apakah housing ini terbuat dari magnesium atau aluminium? Jawabannya bukanlah...
-
14
Sep
Pengecoran Pasir Blok Mesin Aluminium: Proses, Manfaat, dan Pertimbangan UtamaBlok mesin aluminium dibuat dengan pasir karena prosesnya dapat menghasilkan saluran pendingin internal dan transisi dinding tipis ke tebal yang sulit ditiru oleh die casting tanpa modifikasi pe... -
19
Oct
Aluminium Die Casting Otomotif: Panduan Praktis tentang Paduan, Suku Cadang dan KualitasAluminium die casting adalah salah satu pekerja keras mobil modern. Lihatlah ke belakang lampu depan atau di bawah kap mesin dan Anda akan menemukan bagian-bagian aluminium cor melakukan pekerja... -
16
Jul
Panduan Teknis Lengkap: Apa Itu Komponen Aluminium Die Cast dan Tinjauan Komprehensif Proses Die Casting Paduan AluminiumDaftar Isi Definisi Langsung Proses Manufaktur Apa Itu Komponen Pemil...